Svařování zinkování je odpovědný proces, který se vyznačuje nízkou provozní teplotou při tavení přídavných materiálů. Budeme se bavit o svařování s invertorem a poloautomatem. Řekneme vám, které elektrody je lepší vybrat.
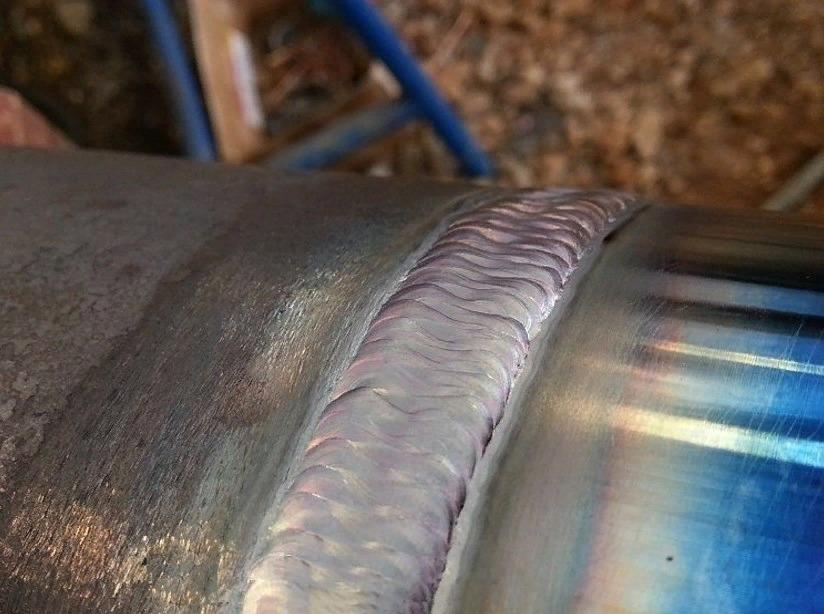
Pozinkované svařování je kritický proces, který se vyznačuje nízkou provozní teplotou při tavení přídavných materiálů. Složitost práce je dána vlastnostmi zinku: jeho teplota tání je pouze 420 °C. Neopatrný přístup k technologii svařování může vést k vyhoření ochranné zinkové vrstvy, což vede k defektům spojů: praskliny nebo póry ve švu.

Vlastnosti galvanizovaného svařování
Tavitelnost ochranné vrstvy činí svařování galvanizované oceli obtížným úkolem. Výběr optimálního svařovacího režimu to nevyřeší. Cestou ze situace je ruční obloukové svařování s invertorem pomocí speciálních elektrod s ochranným povlakem. Alternativou je použití plnicího drátu a poloautomatu pro práci v prostředí ochranného plynu.
Důležité! Zinkové páry jsou nebezpečná látka. Důrazně nedoporučujeme svařování pozinkované oceli v nevětraných prostorách. Nezapomeňte na osobní ochranné prostředky – použití respirátoru je povinné!
Přídavný materiál má měděno-křemíkovou nebo hliníkovo-bronzovou pracovní složku, která má pozitivní vliv na kvalitu svařování. Vlastnosti tohoto procesu jsou následující:
- Zpracování švů. Výsledná hmota se snadno opracovává.
- Kvalita připojení. Šev má katodickou ochranu a nepodléhá korozi.
- Stabilita procesu. Vyznačuje se téměř úplnou absencí postříkání a nízkým stupněm vyhoření.
Svařovací otvory v pozinkované oceli mají své vlastní vlastnosti. Utěsnění otvorů zahrnuje jejich předběžné čištění od nečistot, stop koroze nebo ropných produktů. Pro velké průměry oken se používají speciální kónické vložky, které se po obvodu fixují bodovou metodou. Pokud je tloušťka kovu větší než 2 mm, používají se přepážky nebo zátky vyrobené z nízkouhlíkového kovu. Drobné vpichy se předvrtají na velikost 18–20 mm. Vnitřní povrch otvoru by měl být hladký, bez stop nití nebo jakéhokoli znečištění.

Požadované zásoby
Složitost procesu závisí na tloušťce plechu. Profesionální dovednosti svářeče a spolehlivý svařovací stroj budou při použití nekvalitního přídavného materiálu k ničemu. Hlavním ukazatelem drátu je jeho nízký bod tání. V tomto případě se roztaví pouze přísada, nikoli ocel. To dává procesu svařování charakteristické rysy pájení.
CuSi₃ je nejznámější drát ze slitiny mědi a křemíku. Procento mědi může dosáhnout 97%. Jeho hlavním účelem je svařování mědi, ale je vynikající pro zinkování. Konečná pevnost spoje není příliš vysoká, ale snadno se zpracovává.
Poznámka! Křemík, jedna ze složek tohoto drátu, mu dodává zvýšenou tekutost. Při práci buďte opatrní.
Kromě výše uvedeného drátu se při svařování pozinkované oceli používají další typy:

- OK Auto 19.30:XNUMX. Produkt koncernu ESAB, speciálně vyvinutý pro práci s galvanizací. Kompozice obsahuje křemík, mangan a síru, které zvyšují kvalitativní vlastnosti sloučeniny.
- CuSi₂Mn. Umožňuje přijímat vysokopevnostní spojení díky obsahu manganu. Vysoká pevnost znesnadňuje následnou povrchovou úpravu.
- CuAl8. Drát je určen pro svařování kovu chráněného slitinou zinku a hliníku.
Jaké elektrody zvolit
Existuje několik typů elektrod s rutilovým nebo bazickým povlakem vhodných pro práci s galvanizací:
Výběr elektrod závisí na druhu materiálu. Například pro svařování pozinkovaného plechu z nízkouhlíkového kovu je lepší použít rutilové elektrody OZS4 nebo MP3 a připojení nízkolegovaného kovu zahrnuje použití materiálů se základním povlakem – UONI 13/55 nebo DSK50.
Pravidla pro poloautomatické svařování
Při připojování pomocí této technologie je třeba použít výplňový drát speciálního typu, jehož typy byly diskutovány výše. Existuje také několik funkcí. Pomohou vám dosáhnout vysoce kvalitních výsledků.
- Spojení. Kladná svorka je připojena k hořáku a záporná svorka je připevněna k povrchu z pozinkovaného kovu.
- Výběr aktuální síly. Existuje přímá úměra mezi proudovou silou a rychlostí posuvu přídavného materiálu. Zvýšení prvního parametru vede ke zvýšení druhého.
- Sběrač proudu. Tento prvek musí být vybrán s ohledem na průměr průřezu drátu. Neměli bychom zapomínat na četnost výměny sběrače proudu: jeho životnost je krátká, pro kterou je považován za spotřební předmět.
- Přívodní hadice drátu. Musí mít tuhou strukturu, která neumožní vyhnout se zauzlování. V opačném případě bude podávání drátu přerušeno.
- Tloušťka materiálu. Tenký plech vyžaduje zvláštní přístup: při tloušťce zinkování menší než 1 mm by měla být použita technologie bodového spoje.
- Síťové napětí. Přepětí jsou běžným jevem doma i v práci. Při nízkých rychlostech doporučujeme použít drát s menším průměrem: taví se snadněji, což eliminuje nedostatek napětí.
- Provoz bez ochranného plynu. V tomto případě je plus spojeno s galvanizací. Metoda vyžaduje použití speciálního drátu.
Dodatečné informace. Pokročilé poloautomatické modely mají režim Synergic. Je schopen usnadnit život automatickým nastavením většiny parametrů svařování.

Pravidla pro svařování invertorem
Invertorová zařízení se často používají pro práci s tenkými plechy. Pro připojení se používá proud s obrácenou polaritou: plus je připojen k držáku a mínus je připojen k pozinkovanému kovu. V důsledku toho je elektroda vystavena výraznému teplotnímu účinku, který zajišťuje kvalitu spojení.
Vlastnosti technologického procesu připojení zinkování s invertorem jsou následující:
- Průměr části elektrody. Nedoporučuje se svařovat zinkování elektrodou o velkém průměru. Maximální přípustná hodnota je 2 mm.
- Tavitelnost elektrody. Materiály s vyšším faktorem tavení pracují při nižších hodnotách proudu, což je důležité zejména pro zinkování.
- Intenzita dopravy. Galvanizace netoleruje prudké pohyby. Sledujte plynulost pohybu oblouku.
- Úhel náklonu. Aby nedošlo k vyhoření, neměl by být úhel elektrody v rozmezí 45–90 °C.
Pro svařování galvanizované oceli bylo vyvinuto mnoho metod. Volba vhodné metody závisí na konkrétních pracovních podmínkách, druhu materiálu a vlastnostech zařízení. Před provedením práce doporučujeme seznámit se s vlastnostmi procesu a bezpečnostními požadavky. Pokud znáte moderní způsoby spojování pozinkovaných kovových trubek nebo jste se setkali s jinými způsoby pozinkovaného svařování, podělte se o své zkušenosti v bloku komentářů.


