Jaký je tedy princip plazmového stříkání? Ve všech plazmových stříkacích zařízeních získává prášek teplotu a rychlost v proudu horkého plynu vytvářeného plazmovým hořákem. Plazmový hořák nebo plazmový generátor je zařízení vynalezené ve 1920. letech XNUMX. století, ve kterém se elektrický oblouk hořící mezi katodou a anodou v omezeném objemu (tryska) nafoukne inertním plynem a vytvoří hořák s vysokoteplotní redukcí. plamen.
Proč je tento princip tak atraktivní pro řešení problémů žárového nástřiku? Právě proto, že plamen plazmového hořáku je velmi horký a vždy přísně redukční; přítomnost kyslíku v plazmovém hořáku je kategoricky zakázána z důvodu rychlé, jinak destrukce materiálů elektrod (parciální tlak kyslíku v plazmových plynech je určen jejich čistotou a neměl by překročit 0,004 %). Hořák plamene plazmového hořáku při jeho správném použití dokáže nejen obnovit aktivní kovový povrch od oxidových filmů na stříkaných částicích, ale dokonce vyčistit povrch substrátu od oxidů. Tuto možnost poskytuje výhradně metoda plazmového nástřiku.
Ohledně plazmového nástřiku existuje mezi teoretiky i praktiky žárového nástřiku řada předsudků, které ve většině případů nejsou spojeny s procesem jako takovým, ale s nepochopením podstaty procesu stříkání, konstrukčními nedostatky konkrétních zařízení a jejich nesprávné použití. Pojďme diskutovat o těchto předsudcích:
1. Plazmový plamen je příliš horký, a proto je vhodný pouze pro nanášení žáruvzdorných kovových a oxidových keramických materiálů. Příliš vysoká teplota vede k odpaření části prášku a destrukci karbidů chrómu a wolframu.
Teplota plazmatu může skutečně dosáhnout 20.000 3000 °C nebo více, což je mnohem více než například teplota kyslíko-acetylenového plamene (asi XNUMX °C). Teplota plamene má však velmi málo společného s teplotou rozstřikovaných částic. Aniž bychom se pouštěli do fyziky interakce horkého plynu s pevnými částicemi, řekneme pouze, že tato interakce je velmi složitá a závisí na velkém množství parametrů, mezi něž patří nejen teplota plynu, jeho rychlost, délka plamene a velikost částic, ale i to, že se jedná o interakci horkého plynu s pevnými částicemi. ale také chemické složení plynu a částic. Pro přenos tepla z plamene na částice navíc není rozhodující absolutní teplota plamene, ale jeho svítivost. Takže například žhavější, ale téměř neviditelný vodík-kyslíkový plamen ohřívá částice mnohem hůře než chladnější, ale jasnější (díky svítícím uhlíkovým nanočásticím) acetylen-kyslíkový plamen. Svítivost plazmového oblaku závisí na složení plazmotvorného plynu, na velikosti a složení částic jím procházejících. Je zajímavé, že v mnoha případech je tato svítivost menší než u kyslíko-acetylenového plamene a je třeba ji různými způsoby zvyšovat, jen aby částice měly alespoň minimální požadovanou teplotu. Vzhledem k tomu, že délka plamene zařízení s plamenem plynu také často přesahuje délku plazmového hořáku, dochází k „paradoxu“: hrubozrnné kovové prášky se v práškových plamenových stříkacích zařízeních zahřívají silněji než ve výkonnějších a „žhavějších“ plazmová stříkací zařízení.
2. “Rychlost částic plazmového stříkání není dostatečná k vytvoření hustých povlaků.”
Průtok plynu a částic v něm není určen principem tvorby plamene, ale výhradně konstrukcí zařízení. V současné době existují komerční zařízení pro plazmový nástřik s Lavalovou tryskou, která poskytují částice s nadzvukovou rychlostí.
3. “Pro depozici kovů jsou vhodné pouze drahé vakuové plazmové stříkací systémy, zatímco atmosférické plazmové stříkací systémy jsou nevhodné kvůli oxidaci kovových částic.”
Ač se to může zdát zvláštní, takové tvrzení zaznívá poměrně často, a to i od lidí, kteří se plazmovým nástřikem prakticky zabývají, zejména ve vztahu k povlakům MCrAlY na lopatky plynových turbín. Ve skutečnosti v tomto tvrzení dochází k typické záměně pojmů: čisté kovové povlaky ze slitin niklu s nízkou teplotou tání získané vakuovou plazmovou depozicí (VPS) jsou skutečně lepší než atmosférická depozice (APS), ale ne kvůli oxidaci částic v plazma, ale úplně jiný důvod, o kterém bude řeč v části o vakuové plazmové depozici. Oxidace kovových částic u obou těchto metod probíhá stejným způsobem.
Atmosférická plazmová stříkací zařízení se neliší od vakuových plazmových stříkacích zařízení. Rozdíl není v samotných zařízeních, ale ve způsobu organizace procesu depozice: atmosférická depozice se provádí na vzduchu, zatímco při vakuové depozici jsou jak plazmový hořák, tak stříkaná část ve vakuové komoře pod vakuem. Je jasné, že atmosférická depozice je mnohem dostupnější a levnější než vakuová, navíc u velkých dílů se vakuová depozice stává jednoduše nemožným kvůli nereálné velikosti vakuové komory. Samotné plazmatrony lze použít pro atmosférickou i vakuovou depozici.
Abychom jasněji vysvětlili vlastnosti plazmového stříkání, přejděme k úvahám o různých provedeních, které dnes existují.
Zařízení pro plazmové stříkání
Plazmová stříkací zařízení se vyznačují širokou škálou provedení. Budeme je zvažovat od těch „nejtradičnějších“ po ty „nejpokročilejší“.
Nejběžnější zařízení jsou zařízení s jednou katodou a jednou anodou a se vstřikováním prášku mimo krátkou trysku, kolmo k ose plamene.
Princip fungování takových zařízení je znázorněn na schématu (obrázek 28):
Obr. 28. Princip plazmového nástřiku.
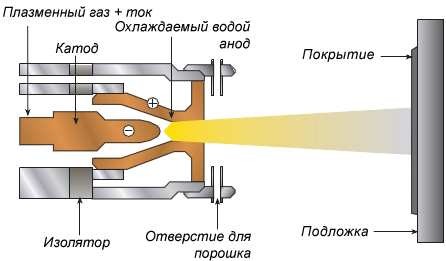
Jak je patrné ze schématu, krátká tryska plazmového hořáku je zároveň anodou. Prášek je zaváděn mimo trysku kolmo k ose plamene, v těsné blízkosti oblouku.
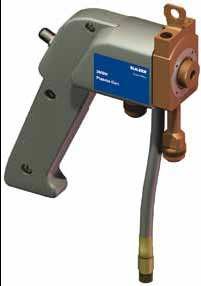
Nejoblíbenějším zařízením tohoto typu je 3MB plazmový hořák od Sulzer Metco, který s drobnými úpravami existuje již více než 40 let. Obrázek 29 ukazuje aktuální modely této řady s maximálním výkonem 40 kW.
Rýže. 29. Plazmatron 3 MB.
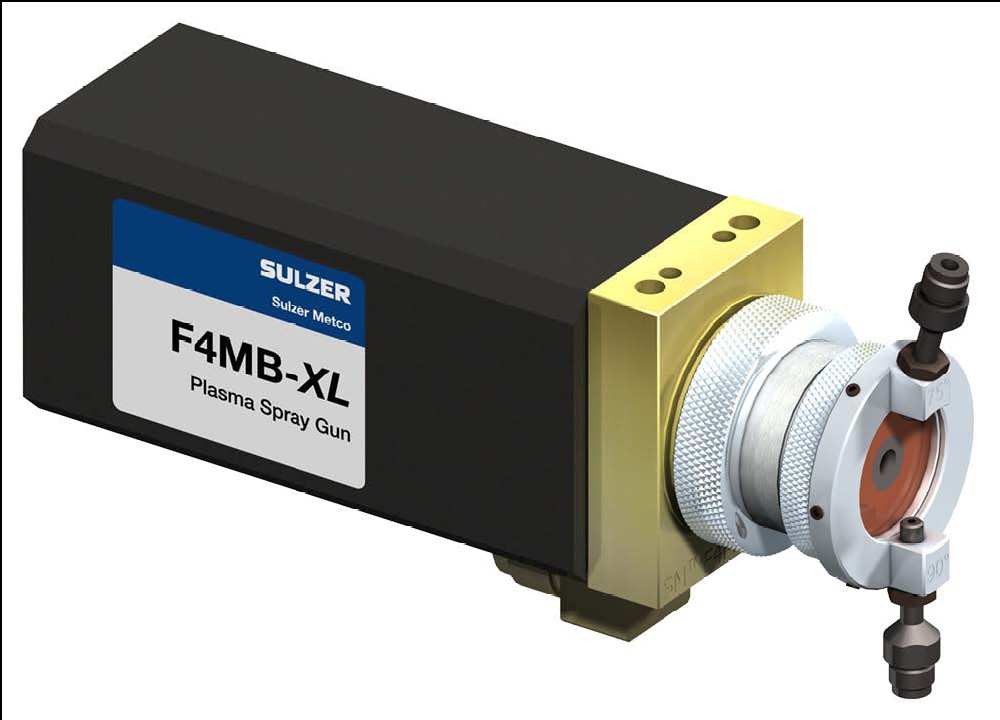
O něco novějším a výkonnějším (55 kW) jednokatodovým zařízením je plazmový hořák F4, znázorněný na obrázku 30.
Rýže. 30. Plazmatron F4.
Zařízení 9MB, jeden z nejvýkonnějších jednokatodových plazmatronů tradičního typu (80 kW při proudu 1000 A a napětí 80 V), vyrábí také společnost Sulzer Metco (obrázek 31):
Rýže. 31. Plazmatron 9 MB
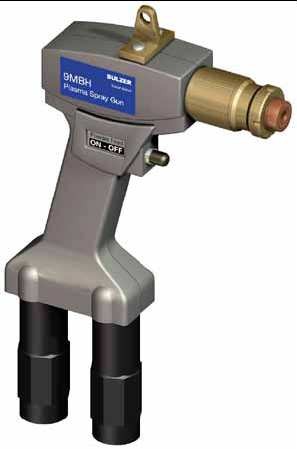
Tradiční jednokatodové plazmové hořáky jiných výrobců se od plazmových hořáků Sulzer Metco liší jen málo: všechny pracují při relativně nízkém průtoku plynu, nízkém (< 100 V) napětí a vysokém (až 1000 A) obloukovém proudu. Žádný z tradičních plazmatronů neumožňuje částicím dosáhnout rychlosti zvuku.
Výhodou plazmatronů s nízkým průtokem plynu je schopnost udělit částicím velmi vysokou teplotu (> 4000°C) díky relativně dlouhé době, po kterou zůstávají v horké zóně plamene vedle oblouku. Takto vysoké teploty částic umožňují roztavení téměř všech keramických a kovových materiálů.
Vývoj technologie plazmového nástřiku v posledních dvaceti letech šel cestou zvyšování rychlosti částic. Aby částice měly vyšší rychlost, je nutné zvýšit tlak plazmových plynů před tryskou, což automaticky vede ke zvýšení rychlosti proudění plynu a zvýšení napětí oblouku.
Moderním výkonným (až 85 kW, proud až 379 A, napětí až 223 V) s jednou katodou a anodou je plazmatron 100HE americké společnosti Progressive Technologies Inc., který díky vysoké tlak a spotřeba plazmových plynů, umožňuje dosáhnout rychlosti částic – blízké rychlosti zvuku (obrázek 32):
Rýže. 32. Plazmatron 100HE.
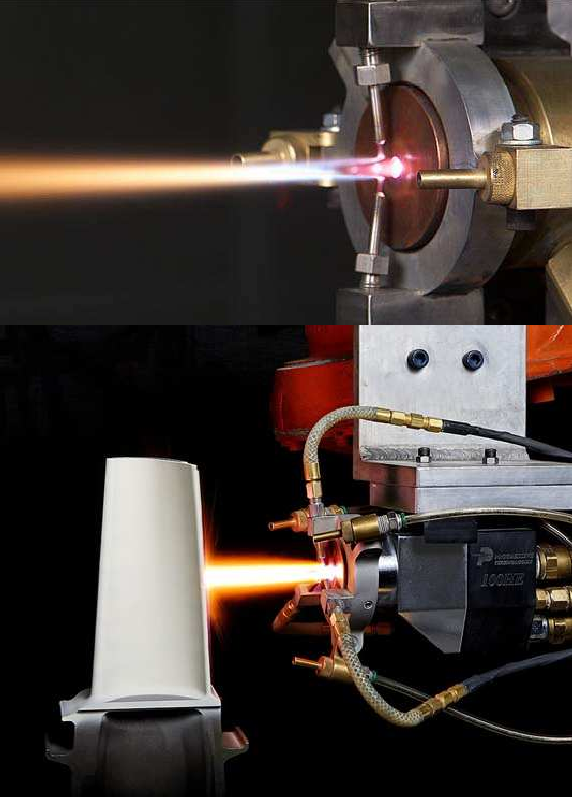
V důsledku vysoké rychlosti plynu tvořícího plazmu se zkracuje doba setrvání částic v horké zóně plamene a v souladu s tím se snižuje jejich teplota. Aby se tomu zabránilo, je nutné zvýšit výkon oblouku a použít velké množství vodíku v plazmovém plynu, který v důsledku procesu disociace-sdružování molekul prodlužuje horkou zónu plamene. Plazmový hořák 100HE tak realizuje teplotu částic o velikosti 20-30 μm nad 2300°C rychlostí cca 250 m/s, což umožňuje stříkat povlaky Cr3C2 — NiCr, Cr2O3 a Al2O3 s nízkou pórovitostí.
Druhým směrem vývoje v kombinaci se zvýšením spotřeby plynu je rozdělení jednoho oblouku na tři části, což umožňuje zlepšení stability a rovnoměrnosti plamene, snížení opotřebení elektrody a zvýšení celkového výkonu plamene. Typickým příkladem takového zařízení je nejnovější plazmový hořák TriplexPro TM -210 od Sulzer Metco s jednou anodou a třemi katodami, s maximálním výkonem 100 kW (obrázek 33):
Rýže. 33. Plasmatron TriplexPro TM.
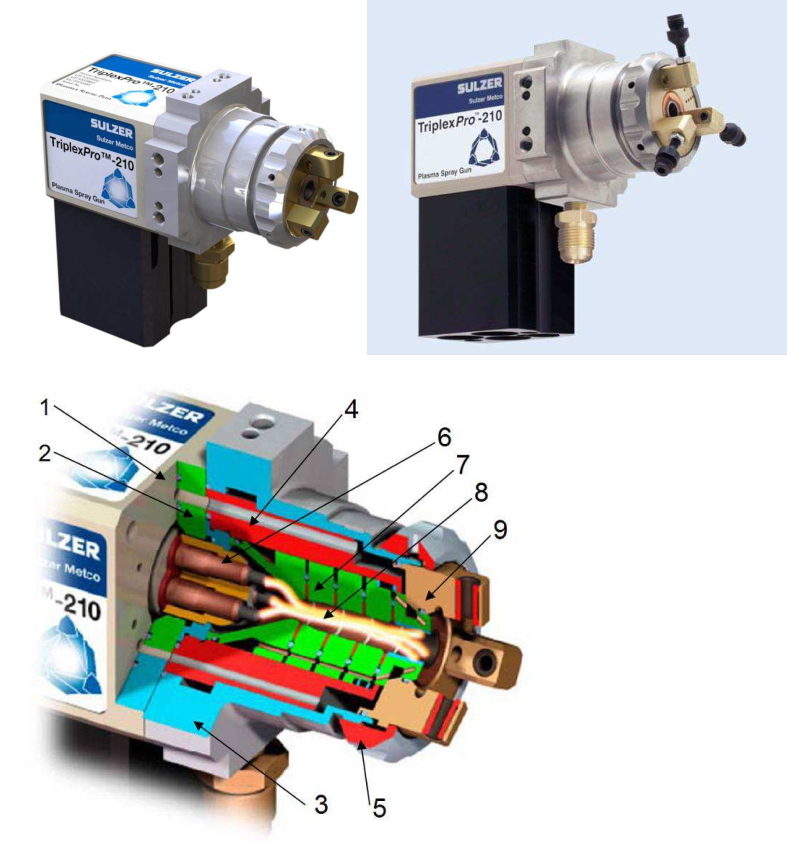
1 – zadní strana pouzdra; 2 – anodový svazek; 3 – přední část těla; 4 – izolátor; 5 – převlečná matice; 6 – tři katody v keramickém bloku; 7 – prvek anodového svazku; 8 – plazmový kanál; 9 – tryska se třemi práškovými tryskami.
Technologie Triplex společnosti Sulzer Metco vstoupila do praxe žárového nástřiku v 90. letech XNUMX. století. Ve srovnání s plazmovými hořáky s jedním obloukem mají tato zařízení výrazně delší zdroj a stabilitu výsledků depozice. U mnoha komerčních prášků mohou plazmové hořáky Triplex také zlepšit výkon a účinnost nanášení při zachování kvality povlaku.
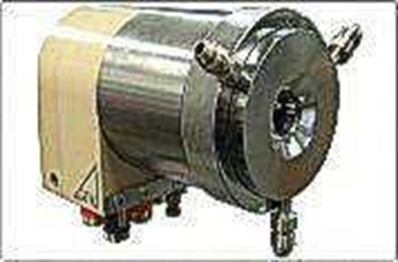
Společnost GTV GmbH obešla patent společnosti Sulzer Metco na tříkatodové plazmatrony a vydala zařízení GTV Delta s jednou katodou a třemi anodami, což je v zásadě degradovaná kompilace TriplexPro (obrázek 34):
Rýže. 34. GTV Delta plazmatron.
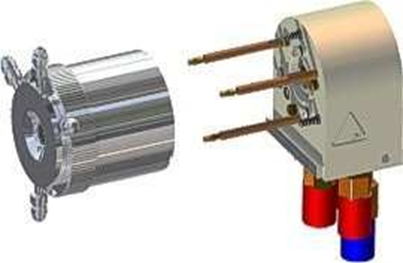
Posledním, třetím směrem vývoje je odmítnutí radiálního zavádění prášku ve prospěch mnohem racionálnějšího – axiálního. Klíčový konstrukční prvek plazmového hořáku s axiálním vstupem prášku – Convergens vynalezl v roce 1994 Američan Lucien Bogdan Delcha (Delcea, Lucian Bogdan).
V současné době existuje pouze jedno takové zařízení, plazmový hořák Axial III s maximálním výkonem 150 kW, vyráběný kanadskou společností Mettech, který kombinuje všechny tři oblasti vývoje (vysoký průtok plynu, tři oblouky a axiální vstřikování prášku). Plazmové stříkací stroje s plazmovým hořákem Axial III vyrábí a distribuuje také německá společnost Thermico GmbH.
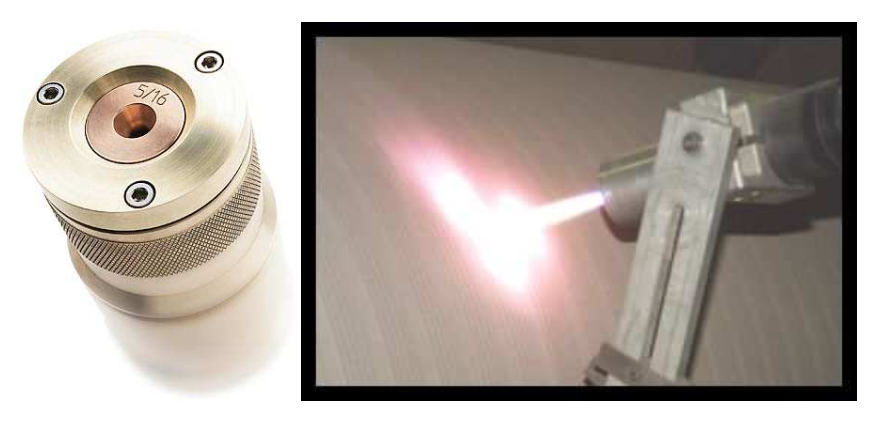
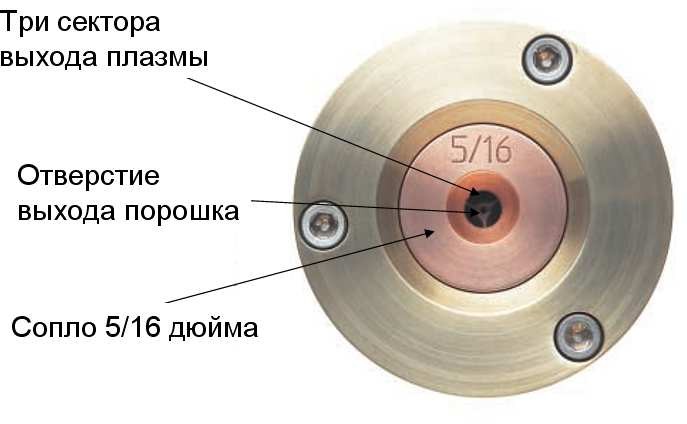
Obrázky 35, 36 a 37 ukazují samotné zařízení Axial III a jeho konstrukční schéma:
Rýže. 35. Plazmatron axiální III.
Rýže. 36. Pohled na zařízení Axial III ze strany trysky.
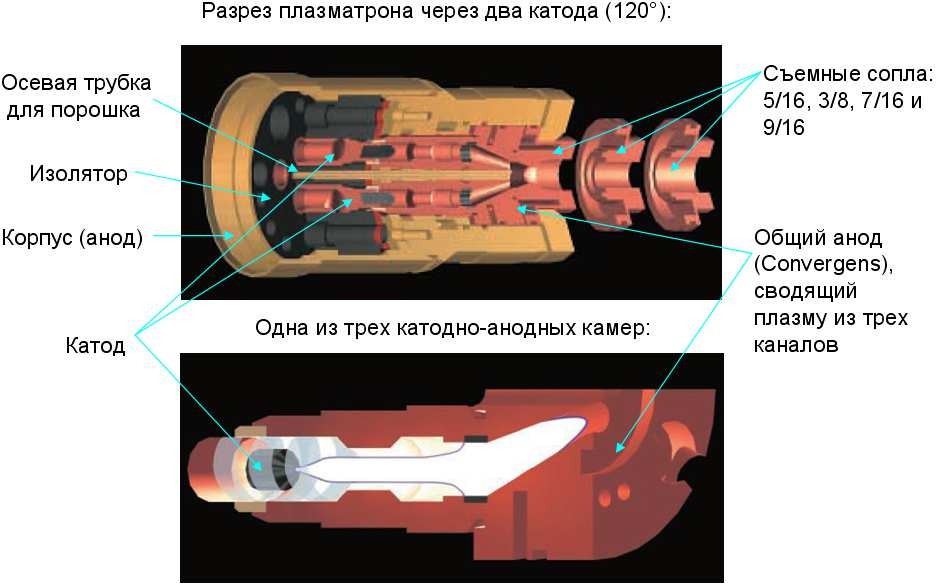
Rýže. 37. Schématický diagram Axial III.
Všechny moderní instalace plazmového nástřiku jsou automatické, to znamená, že řízení zdrojů proudu, systému vodního chlazení a průtoku plynu je regulováno CNC systémem s vizualizací a ukládáním receptur do počítače. Například plazmatron Axial III dodává společnost Thermico GmbH kompletní s počítačovým řídicím systémem, který nezávisle zapaluje oblouky a vstupuje do provozního režimu, vybírá receptury stříkání a řídí všechny hlavní parametry: tok tří plynů tvořících plazmu (argon, dusík a vodík), obloukové proudy, parametry vodního chladicího systému. Stejný automatický systém také ovládá podavač prášku.
Zvláštní zmínku je třeba zmínit o podavači prášku Thermico. Toto, dnes „nejpokročilejší“ zařízení na světě, umožňuje nejen neustále regulovat hmotnostní tok prášku a tok nosného plynu (dusík nebo argon), ale také umožňuje použití jemnozrnných prášků se špatnou tekutost, nevhodné např. pro krmítka Sulzer Metco.
Autor s plazmovým hořákem Axial III osobně dlouhodobě pracuje a z vlastní zkušenosti může říci, že i přes některé konstrukční nedostatky je tento plazmový hořák nejpokročilejším zařízením pro tepelné nanášení, které kombinuje výhody vysokorychlostní depozice s vysokou teplota přísně redukčního plamene. Hlavní výhodou Axial III je axiální vstup prášku.
Výhody axiálního vstupu prášku
Axiální vstřikování prášku je kvantový skok v technologii plazmového stříkání. Jde zde nejen o to, že při axiálním vstupu se výrazně snižují ztráty prášku, ale také o to, že se otevírá možnost nástřiku zcela jiných práškových materiálů, které jsou nevhodné pro radiální vstup. Protože je tento aspekt pro pochopení následujících oddílů zásadně důležitý, budeme se mu věnovat podrobněji.
Co se tedy stane, když je prášek radiálně zaveden do proudu plamene na výstupu z trysky? Uvádíme nevýhody takového vstupu:
- Pro radiální vstřikování jsou vhodné pouze velmi úzkozrnné prášky, u kterých je nutné přesně volit tlak nosného plynu. Co to znamená?: Pokud je tlak nosného plynu nedostatečný, částice prášku budou „odskakovat“ od proudu plamene, pokud je tlak nosného plynu příliš vysoký, „prostřelí“ tento plamen; pokud se prášek skládá z částic různých velikostí, pak v zásadě nelze zvolit „správný“ tlak nosného plynu: nejmenší částice vždy „odskočí“ a ty největší vždy „prostřelí“, tzn. , žádná z těch částic v nastříkaném povlaku nebude, ale budou tam jen nějaké “průměrné” částice. Obzvláště obtížné je zavádět jemnozrnné prášky kvůli jejich zvýšené disperzi nosným plynem (typický oblak prachu kolem plamene).
- Při radiálním zavádění prášku nelze ze stejného důvodu použít v práškové směsi nejen částice různé velikosti, ale ani různé hustoty (různé hmotnosti): těžší částice prolétají plamenem snadněji než lehčí. Pokus o použití komplexních práškových směsí tedy povede ke zkreslení nátěrové kompozice ve srovnání se složením práškové směsi.
- Zvýšení rychlosti plazmotvorných plynů komplikuje radiální vstřikování prášku, protože rozsahy požadovaných tlaků nosného plynu a distribuce velikosti částic se dále zužují. V praxi to znamená následující: čím vyšší je rychlost plamene, tím nižší je účinnost rozprašování při radiálním vstřikování prášku. Za žádných okolností není možné vložit všechen prášek do plamene bez ztráty.
- Umístění práškových trysek v blízkosti horké zóny plamene způsobuje jejich zahřívání, které je kompenzováno pouze chlazením plynem nesoucím prášek. Pokud rychlost chladicího plynu nestačí pro chlazení, částice prášku se mohou přilepit na okraje otvoru trysky a vytvořit prověšení. Přilnavé kusy se periodicky oddělují od trysky, padají do plamene a způsobují charakteristickou vadu – “plivání”, což vede k tvorbě hrubých porézních vměstků v povlaku. Protože rychlost výtoku nosného plynu úzce souvisí s parametry plamene (viz bod 1), vyvstává problém: pro některé prášky prostě neexistují parametry, které by odstranily efekt „plivání“, zvláště pokud jsou tyto prášky tavitelné a/nebo jemné. -zrnitý.
Přechod na axiální vstřikování prášku vám umožní zcela se zbavit výše uvedených problémů:
- Tlak a rychlost nosného plynu již nejsou vázány na parametry plamene a prášku. Jedinou podmínkou je, že tlak nosného plynu musí být mírně vyšší než tlak plazmotvorného plynu v trysce v místě, kam je prášek zaváděn. Díky axiálnímu vstupu je jakýkoli prášek zcela zachycen plamenem.
- Vždy je možné zvolit takový tlak nosného plynu, při kterém nedojde k “vyplivnutí” spojenému s nalepením prášku na okraj otvoru práškové trysky.
- Je možné použít práškové směsi libovolné složitosti a frakčního složení. Částice různých velikostí získají různé rychlosti a teploty, ale všechny se nakonec budou podílet na tvorbě povlaku. Skutečnost, že malé částice se při axiálním zavedení do plazmového plamene zahřívají mnohem více než velké částice, otevírá nové možnosti pro konstrukci práškových směsí. Hlavní část této knihy je věnována tvorbě takovýchto polyfrakčních kompozic.
Autor měl velké štěstí, že řadu let měl k dispozici plazmový hořák Axial III s axiálním vstřikováním prášku. Pokud by tomu tak nebylo, bylo by vytvoření nových vícesložkových povlaků jednoduše nemožné.
Souhrnná tabulka zařízení pro tepelné nástřiky
Pro zobecnění, přímé srovnání a systematizaci všech způsobů žárového nástřiku porovnejme vlastnosti typických zařízení a také jejich přibližné ceny v jedné tabulce (tabulka 2):


