Zvažte všechny možné způsoby svařování hliníku v každodenním životě a potřebná zařízení k tomu.
Po zvládnutí svařování železného kovu se někteří amatérští svářeči ptají, zda je možné svařovat hliník doma. Jedná se o obtížnější úkol, který vyžaduje určitý typ zařízení a spotřebního materiálu a také správnou přípravu dílů před svařováním. Zvažte všechny možné způsoby svařování hliníku v každodenním životě a potřebná zařízení, která vám pomohou udělat správnou volbu.
Jaké hliníkové díly lze vařit doma
V garáži, ve venkovském domě, na dvoře soukromého domu nebo malé dílny lze hliníkové polotovary o tloušťce 0.8-10 mm spojovat svařováním. V nejjednodušších případech to mohou být:
- dveřní nábytek
- nádobí
- prvky interiéru
- hliníkové nádoby
- háčky na oblečení.
Při opravě nebo stavbě možná budete muset svařit hliníkový profil, roh, desky. Prasklina v olejové vaně, hlavě válců nebo bloku motoru je také eliminována pomocí svařovacích strojů na hliník. Některé části karoserie jsou vyrobeny z hliníkové slitiny pro snížení hmotnosti a zlepšení antikorozních vlastností. Oprava promáčklin nebo trhlin v těchto oblastech po nehodě bude vyžadovat schopnost svařovat hliník.
Pokud vůz v rychlosti narazí na obrubník, kámen nebo jinou překážku, může lité kolo prasknout a k odstranění závady bude nutné svařování. To vše lze vařit doma, pokud máte potřebné vybavení, spotřební materiál, znáte tajemství přípravy dílů a údržby švu.
Obtíže při svařování hliníku
Hliník se svařuje jinak než měkká ocel nebo legovaná ocel kvůli svým vlastnostem a fyzikálním vlastnostem. Když se rozhodnete vyzkoušet svařování hliníku, narazíte na následující potíže:
- Rozdíl mezi tavením oxidového filmu a samotného kovu. Povrch hliníku je pokrytý oxidem – žáruvzdornou vrstvou, která je zničena chemikáliemi nebo teplotami nad 2000 stupňů. Samotný kov teče, když dosáhne 660 stupňů. Ukazuje se dilema – při nízkém proudu nelze oxid spálit, přídavný kov je překryt nahoře, nedochází k průniku. Při vysokém proudu oxid proráží, ale dochází k popáleninám základního kovu.
- Zvýšená tekutost tekutého kovu brání tvorbě švu. Pro svářeče je obtížnější kontrolovat, kudy roztavená látka proudí. Kromě popálenin dochází k prověšení, nerovnoměrným šupinám a šířce švu.
- zvětšený tepelná vodivost hliník má za následek deformaci konstrukce při zahřátí od svařování. Produkt může vést hodně a někdy je nemožné vrátit jej do původní podoby.
- Ve složení hliníkových slitin je přítomna síra, železo, měď, mangan, zinek, titan.Při přechodu kovu do kapalného stavu reagují s okolním vzduchem. Po ztuhnutí svarové lázně se na povrchu svaru vytvoří póry. Takové spojení je slabé a není těsné.
- V kapalné formě kov výrazně zvětšuje objem a po ochlazení dává srážení.
Užitečné triky
S ohledem na tyto obtíže byly provedeny četné testy a experimenty, aby se vybraly optimální metody pro svařování hliníku, což umožňuje získat vysoce kvalitní šev. Důležitou roli hraje příprava povrchu. Pojďme se podělit o pár triků a užitečných rad pro začátečníky, kteří se chystají svařovat hliník.
Oxidový film lze odstranit mechanicky nebo chemicky. V prvním případě se čistí brusným papírem, bruskou s čisticím kotoučem, vrtačkou s kartáčovým nástavcem. Smirkové a ruční broušení jsou vhodné pro malé plochy. Pro hromadné práce je lepší bruska nebo vrtačka. Chemicky se oxid odstraňuje působením alkalického roztoku. Ale po umytí a vysušení se oxid opět vytvoří ze styku se vzduchem, takže povrch musí být ošetřen bezprostředně před svařováním.
Počet popálení při svařování tenkých hliníkových plechů můžete snížit umístěním měděného plechu pod něj. Materiály se nebudou svařovat (bude je možné je snadno oddělit) a měď poslouží jako podpěra pro tekutý hliník, aby se svarová lázeň vlastní vahou nezbortila. Navíc měď převezme část teploty, čímž se sníží deformace konstrukce.
Ujistěte se, že obrobek leží rovně na stole ve vodorovné rovině. Sklon bude ztěžovat svařování, protože kov bude odtékat.
Svařování silného hliníku od 4 mm se provádí s předřezáním hran. V jediném případě se tak děje pomocí souboru. Rohy na křižovatce jsou broušeny pod úhlem 45 stupňů. Pro velké objemy práce je lepší použít brusku s brusným kotoučem o tloušťce 6 mm. Hrana ve tvaru V je vhodná pro spojování hliníkových desek o průřezu 4-7 mm. S nárůstem tloušťky obrobků se provádí řezání ve tvaru X a švy jsou aplikovány na obou stranách.
Silné polotovary od 5 mm a více se předehřívají. To lze provést pomocí plynového hořáku, řezačky, hořáku. Zahřívání zajišťuje rovnoměrné rozložení teploty, snižuje pravděpodobnost vzniku trhlin a lokálních deformací.
Metody svařování hliníku doma
Hliník můžete svařovat doma nebo v garáži kusovými elektrodami s MMA invertorem, poloautomatickými MIG nebo nekonzumovatelnými elektrodami s TIG invertory. Zvažte podstatu každé metody a co je potřeba k její implementaci.

Podstatou metody je, že svařování se provádí obalenou elektrodou upevněnou v držáku. Oblouk hoří mezi koncem elektrody a hliníkovým obrobkem. Tyč se roztaví a vyplní spáru. Okraje se zároveň roztaví. Povlak elektrody vyhoří, uvolňuje kouř a chrání svarovou lázeň před cizími vměstky.
K implementaci metody budete potřebovat MMA invertor, který vyrábí stejnosměrný proud, elektrody pro hliník. Ale RDS svařování hliníku je možné pouze na výrobku o tloušťce 3 mm nebo více. Na tenkých částech jsou popáleniny nevyhnutelné. Metoda je vhodná pro nezodpovědné struktury. Oblouk je obtížné vybudit, jsou zde póry, hrbolky, prověšení ve švu, dochází k silnému rozstřiku kovu. Šupiny ulpívající poblíž se oddělují s obtížemi. Metoda je přijatelná pro zpevnění hliníkové konstrukce, pokud neexistují žádné vážné požadavky na pevnostní charakteristiky švu.
Doporučujeme udržovat oblouk bez přerušení, protože při útlumu je svarová lázeň pokryta hustou vrstvou strusky. Opětovné zapálení oblouku je obtížné. Je důležité dobře vyčistit šev od strusky, jinak se pod ním vyvíjí koroze.
Svářeč manipuluje s hořákem, ze kterého je současně přiváděn drát a plyn. Drát funguje jako elektroda pro buzení oblouku a výplňový materiál. Plyn chrání svarovou lázeň před kontaktem s vnějším prostředím. Poloautomatické svařování hliníku doma bude vyžadovat:
-
s hořákem a zemnícím kabelem pro hliník s ochranným plynem (argon nebo směs helia)
pro připojení válce k zařízení
Svařovací poloautomat

Svařovací drát pro hliník

Plamenné zařízení

To vyžaduje válečky s U-drážkami v podavači. Je důležité, aby nebyly vroubkované, poškrábání drátu. Kanál v hořáku se změní na teflon a náustek v trysce je instalován se zvětšeným průměrem výstupu. Pokud neupgradujete poloautomatické zařízení, spotřební materiál se začne zasekávat, šev nebude fungovat. Po každém přerušení oblouku byste měli ukousnout špičku drátu v hořáku bočními řezáky, jinak bude další zapálení obtížné kvůli dielektrické kouli.
Metoda MIG svařování hliníku poskytuje zvýšenou produktivitu. Můžete aplikovat kontinuální stehy libovolné délky. Zjednodušuje svařování obvodových švů na trubkách a rovinách. Metoda je vhodná pro vytváření utěsněných spojů pod vodou, montáž profilových konstrukcí. Ale švy jsou hrbolaté, pro přední stranu produktu bude vyžadováno další zpracování.
Poloautomatické svařování hliníku lze provádět s MIG invertory různé funkčnosti, která určuje kvalitu svaru. Modely se stejnosměrným proudem umožňují vařit nekritické struktury. Poloautomatická zařízení AC/DC poskytují nejlepší průnik, protože střídavý proud opakovaně mění směr pohybu elektronů a ničí oxidový film.
Svařovací stroje s pulzním vařením ještě chladněji. Mají samostatně nastavitelné základní a pulzní proudy. Základní zajišťuje stabilní jiskření a snižuje přívod tepla. Obrobek se méně deformuje. Pulzní proud je občas připojen k procesu a proráží oxidový film. Švy jsou čisté, rovné, s dobrou penetrací. S pulzním poloautomatickým zařízením nemůžete vyčistit oxidový film.

Svařování se provádí hořákem připojeným k invertoru TIG. Oblouk hoří mezi wolframovou elektrodou a hliníkovým obrobkem. Wolfram se netaví, takže se elektroda nezkracuje. Pro svářeče je jednodušší ovládat oblouk. Svarová lázeň je chráněna přívodem plynu z trysky hořáku. Používá se čistý argon nebo směs s heliem.
Důležitý bod! Pro argonové svařování hliníku budete potřebovat TIG invertor schopný přepínání na střídavý proud. „Postoyanka“ hodně ztrácí na kvalitě. Modely AC/DC poskytují účinné lámání oxidů a dobrou penetraci.
Volnou rukou svářeč podává plnicí tyč. Musí mít stejné složení jako svařovaný výrobek. Stejně jako u poloautomatu je potřeba válec, redukce a hadice.
Argonové svařování hliníku umožňuje získat vysoce kvalitní hladké švy. Vysoká těsnost umožňuje použití tlakových nádob. Metoda TIG poskytuje hlubokou penetraci, ale je vhodná i pro svařování tenkých hliníkových plechů. Argonové obloukové svařování se používá k vaření podnosů motoru, hlav válců, stěn spalovacích motorů a nádobí. Tato metoda však výrazně ztrácí na výkonu ve srovnání s poloautomatickým zařízením.
Doporučujeme nastavit předfuk plynu na 4 sekundy před začátkem oblouku a 6 sekund po skončení oblouku. Tím se urychlí chlazení svarové lázně a zabrání se tvorbě pórů ve švu. Vařte krátkým obloukem ve vzdálenosti 3 mm.
Pro argonové svařování je výhodnější použít tyče BARSVELD AISi o průměru 3-4 mm, které jsou obdobou SV-AK5. Poloautomat je zatížen drátem BARSWELD AlSi5, ESAB OK Autrod 5356. Pokud není možné zakoupit tyče na argon, je drát vhodný jako přísada.
Silumin se v každodenním životě nachází ve dveřním kování, vyrábí se z něj věšáky a další předměty pro domácnost. Pokud výrobek praskne, rozpadne se na dvě části, bude možné vařit silumin argonovým obloukovým svařováním s lepší kvalitou.
Těsné švy při svařování hliníku se dosahují pomocí poloautomatických strojů a invertorů TIG. Pokud je prioritou rychlost, zvolte svařování MIG. Pokud je důležitější vzhled, použijte svařování TIG.
V běžné úzké keramické trysce se vytváří turbulence a ochranný plyn je distribuován nerovnoměrně kolem svarové lázně. Plynová čočka zajišťuje rovnoměrný přísun argonu, zlepšuje vzhled svaru. Wolframovou elektrodu lze vytáhnout z čočky až na 25 mm, což je výhodné pro svařování rohových spojů. Viditelnost je v tomto případě vyšší. Průtok plynu objektivem je ale také vyšší – 12-13 l/min, kdy má tryska 9-10 l/min.
Pokud není k dispozici střídač se střídavým proudem, lze hliník zkusit svařovat „natrvalo“. Pak potřebujete obrácenou polaritu s plusem na hořáku. Tím zabráníte přehřátí produktu.
Wolframová elektroda je naostřena, aby se získal půlkruhový konec. Pak bude oblouk hořet rovně, ne “chodit”.
Čím kratší, tím lepší. To je způsobeno skutečností, že hliníkový drát je velmi měkký a jeho přívod v poloautomatickém stroji se s rostoucí délkou kanálu stává obtížným. Nejlépe funguje s 3m hořáky.
Svařování hliníku je obtížné kvůli mnoha faktorům (především jeho vlastnostem), ale specialisté neustále pracují na zdokonalování technologií, které umožňují spolehlivé spojování dílů z tohoto kovu a jeho slitin. Samotný hliník a jeho slitiny se vyznačují skutečně unikátními vlastnostmi: nízkou měrnou hmotností, vysokou elektrickou a tepelnou vodivostí a odolností proti mechanickému namáhání.
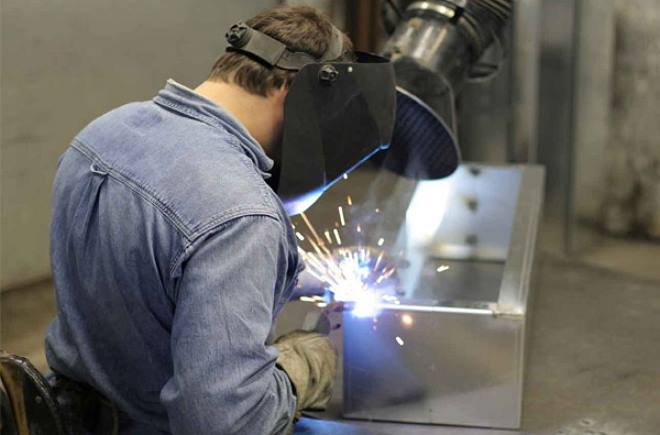
proces svařování hliníku
Co vysvětluje špatnou svařitelnost hliníku
Obtíže a vlastnosti svařování hliníku a jeho slitin jsou vysvětleny řadou jedinečných vlastností tohoto kovu.
- Hlavním problémem tepelného zpracování hliníku je, že povrch tohoto kovu je vždy pokryt oxidovým filmem, který má velmi vysokou teplotu tání – 20440 (samotný kov se taví při mnohem nižší teplotě – 660 stupňů).
- Kapky roztaveného hliníku, které se tvoří v zóně svaru, jsou okamžitě pokryty žáruvzdorným oxidovým filmem, který zabraňuje vytvoření souvislého svaru. To určuje některé vlastnosti svařování hliníku: svařovaná zóna je spolehlivě chráněna před interakcí s okolním vzduchem, k čemuž se používá argon.
- V roztaveném stavu má hliník vysokou tekutost, což vážně komplikuje tvorbu svarové lázně. Proto technologie svařování hliníku zahrnuje použití speciálních teplo odvádějících podložek.
- Hliník obsahuje rozpuštěný vodík, který, když roztavený kov tuhne, má tendenci unikat. To přispívá k tvorbě pórů ve švu, stejně jako krystalizačních trhlin. Kromě toho se slitiny tohoto kovu vyznačují vysokým obsahem křemíku v nich, což také přispívá k tvorbě trhlin, ke kterým dochází při ochlazování dílů.
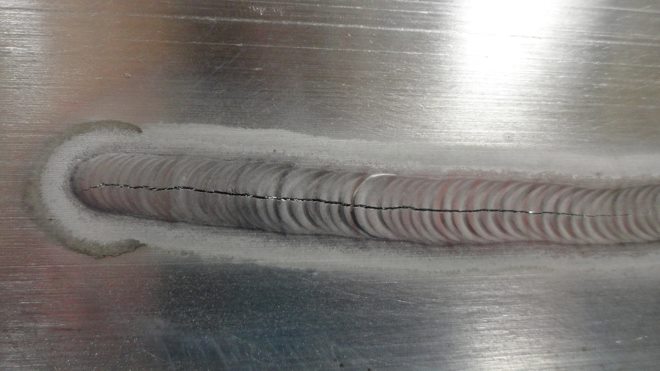
Trhlina ve svaru, vyplývající z porušení technologie práce
- Hliník má slušný koeficient lineární roztažnosti. Z tohoto důvodu dochází k výraznému smršťování kovu při jeho tuhnutí, což vede k vážným deformacím spojovaných dílů.
- Svařování hliníku a jeho slitin se provádí při vysokých hodnotách svařovacího proudu. To je způsobeno skutečností, že tento kov má vysokou tepelnou vodivost. Je pozoruhodné, že při svařování oceli (a její bod tavení je vyšší než u hliníku) se používají proudy s nižší pevností (1,2–1,5krát).
- Svařování dílů z tohoto kovu (zejména svařování hliníku doma) je často obtížné, protože je velmi obtížné určit přesnou třídu slitiny, ze které jsou díly, které se mají spojovat, vyrobeny. To vážně komplikuje volbu svařovacích režimů a metod používaných pro jeho realizaci.
Jaké metody se používají ke svařování hliníku
Pro svařování hliníku lze použít různé metody, zahrnující použití různých materiálů a zařízení, speciální prostředky k ochraně svařovací zóny (inertní plyny a tavidla).
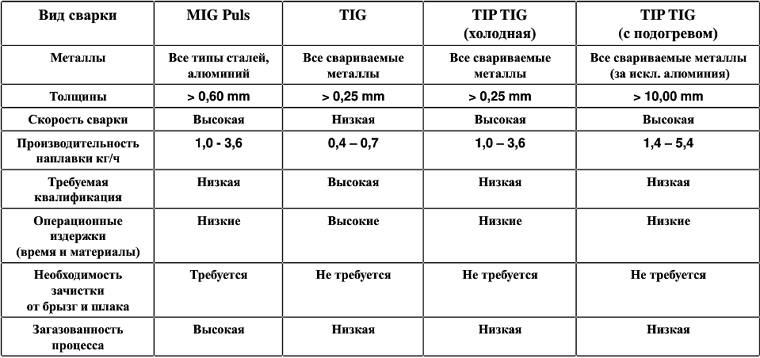
Srovnávací posouzení typů svařování (klikněte pro zvětšení)
Mezi způsoby provádění svařování hliníku doma i ve výrobních podmínkách se nejčastěji používají:
- svařování prováděné v prostředí inertního plynu, pro které se používá wolframová elektroda (AC TIG);
- poloautomatické svařování, rovněž probíhající v prostředí ochranného plynu, pro které je použit speciální drát, přiváděný v automatizovaném režimu (DC MIG);
- svařování, které využívá elektrody potažené speciální sloučeninou (MMA).
Když si položíte otázku, jak svařovat hliník, abyste získali spolehlivé spojení, je důležité pochopit, že k tomu je nutné zničit oxidový film, který se tvoří na povrchu kovu. K vyřešení tohoto problému se pro svařování používá stejnosměrný proud a polarita je obrácená. V tomto případě je dosaženo efektu katodového naprašování, s jehož pomocí je možné takový žáruvzdorný film zničit.
Hliník není možné svařovat stejnosměrným proudem za použití přímé polarity: za takových podmínek nevzniká efekt katodového naprašování.
Jak se připravuje kov pro svařování
Bez ohledu na to, za jakých podmínek jsou hliníkové díly svařovány – průmyslové nebo domácí, je nutné pečlivě připravit okraje těchto dílů. Taková příprava je následující.
- Povrchy svařovaných dílů (stejně jako přídavný materiál) jsou očištěny od nečistot, oleje a mastnoty. K odmaštění povrchů se ošetřují lakovým benzínem, acetonem, leteckým benzínem a jakýmkoli jiným rozpouštědlem.
- Součástí přípravy je i řezání hran svařovaných dílů, které se v případě potřeby provádí. Pokud se svařování dílů vyrobených z tohoto kovu neprovádí pomocí obalených elektrod, pak by se mělo řezání okrajů provádět s tloušťkou spojovaných dílů přesahující 4 mm. Pokud se pro svařování používají elektrody, pak se řezání okrajů provádí, když tloušťka dílů přesáhne 20 mm. Pokud se mají svařovat hliníkové plechy o tloušťce nepřesahující 1,5 mm, pak se jejich konce před spojením olemují.
- Před svařováním dílů z tohoto kovu je nutné z povrchu odstranit oxidový film. K tomuto postupu se používá pilník nebo kartáč s nerezovými štětinami, pomocí kterých se z okrajů spojovaných obrobků odstraní oxidový film (v šířce 25–30 mm).
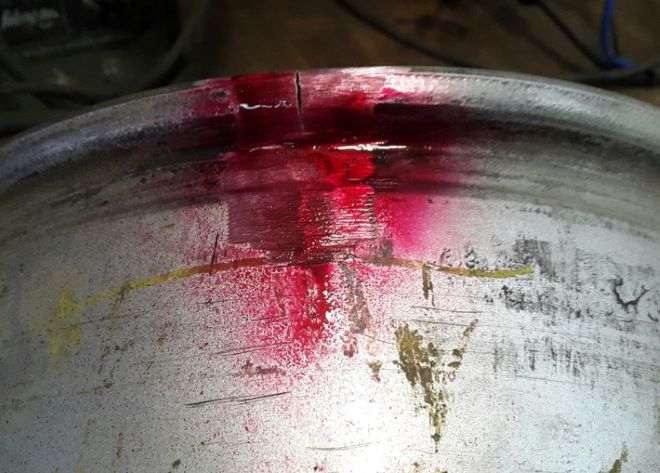
Ošetření místa svařování penetrační kompozicí za účelem identifikace defektů a určení umístění švu
Často, když se hliník svařuje doma, k odstranění oxidového filmu se používají chemikálie: louh sodný, benzín. Pokud jsou okraje spojovaných dílů ošetřeny louhem sodným, po takovém ošetření je nutné je opláchnout tekoucí vodou.
Svařování speciálními obalenými elektrodami
Pomocí elektrod se speciálním povlakem jsou svařovány hliníkové konstrukce, na které se nevztahují zvýšené požadavky na spolehlivost a pevnost spoje. Nejčastěji se tímto způsobem v domácích dílnách svařuje hliník vlastníma rukama. Mezi hlavní nevýhody této metody svařování (používá se ke spojování dílů, jejichž tloušťka přesahuje 4 mm) patří:
- nízká pevnost svaru, stejně jako jeho vysoká pórovitost;
- intenzivní rozstřikování roztaveného kovu;
- poměrně obtížná oddělitelnost strusky od povrchu svaru, což může způsobit jeho korozi.
Pomocí obalených elektrod a příslušného vybavení je možné svařovat díly jak z komerčně čistého hliníku, tak ze slitin tohoto kovu. Nejoblíbenější značky elektrod, kterými lze svařovat téměř všechny druhy hliníkových slitin, jsou UANA a OZANA, které nahradily zastaralé OZA-1 a OZA-2.
Elektrody značky OZANA-1 jsou nejvhodnější pro svařování čistého hliníku a OZANA-2 – pro spojování obrobků ze slitin tohoto kovu s křemíkem (AL-4, AL-9, AL-11).
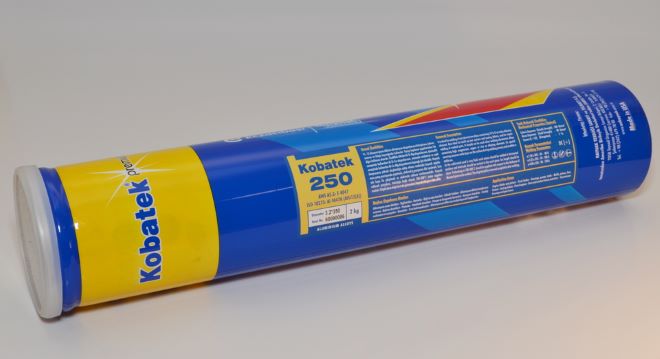
Elektrody Kobatek pro svařování hliníkových slitin
Při použití takových elektrod se svařování provádí na stejnosměrný proud připojený v obrácené polaritě, což je třeba vzít v úvahu při výběru zařízení pro práci v průmyslových a domácích podmínkách. Pro volbu hodnoty svařovacího proudu můžete použít jednoduché pravidlo: 1 mm průměru elektrody vyžaduje 25–30 A DC.
Při svařování dílů vyznačujících se střední i velkou tloušťkou je nutný předehřev spojovaných dílů, k čemuž lze použít plynový hořák. Při požadavku na svaření dílů značné tloušťky se provádí lokální ohřev místa budoucího spoje. Použití předehřívacích dílů (od 250 do 4000 – v závislosti na tloušťce kovu), stejně jako pomalé chlazení, umožňuje efektivně roztavit kov i při svařování nízkými proudy, aby se minimalizovalo riziko krystalizačních trhlin a deformací hotovou konstrukci.
Vzhledem k tomu, že se hliníkové elektrody taví poměrně rychle, mělo by se provádět vysokorychlostní svařování. Je velmi důležité zajistit kontinuitu svařování prováděného pomocí jedné elektrody. Přerušení oblouku v tomto případě povede k tomu, že konec elektrody a svarový kráter budou pokryty struskovou krustou, která zabrání opětovnému zapálení.
Struska by měla být odstraněna, jakmile je svařování dokončeno. Poté je nutné vyčištěný šev opláchnout horkou vodou a poté zpracovat kovovým kartáčem. To se provádí za účelem odstranění zbytků strusky ze všech rohů švu (jinak se může stát zdrojem korozních procesů).
Svařování podle této technologie se používá především pro práci v domácích dílnách a malých opravárenských podnicích. Pro takové svařování nemusíte kupovat drahé vybavení ani spotřební materiál, ale nedoporučuje se s ním provádět zodpovědnou práci. Co je pohodlné, můžete dokonce použít zařízení, které si sami vyrobíte.
Svařování ochranným plynem
Za nejběžnější technologii lze považovat svařování hliníku, které zahrnuje použití ochranného plynu. Umožňuje vám získat spojení, která jsou vysoce spolehlivá, odolná a esteticky příjemná.
Hliníkové tyče (výplň) pro svařování
Hlavním přídavným materiálem pro svařování touto technologií jsou wolframové elektrody (Ø 1,6–5 mm) a tyče (Ø 1,6–4 mm) používané jako přísada. Ochranné plyny mohou být helium nebo argon, které mají vysokou čistotu.
Efektivní zničení oxidového filmu, který je nezbytně přítomen na povrchu spojovaných obrobků, je zajištěno napájením svařovacího oblouku ze zdroje střídavého proudu. Všechny režimy svařovacího procesu, které závisí na typu prováděného spoje a tloušťce spojovaných dílů, se volí podle speciálních tabulek. Mezi takové režimy patří zejména průměr wolframové elektrody, jakož i výplňové tyče, velikost svařovacího proudu, hodnota rychlosti, kterou je přiváděn ochranný plyn.
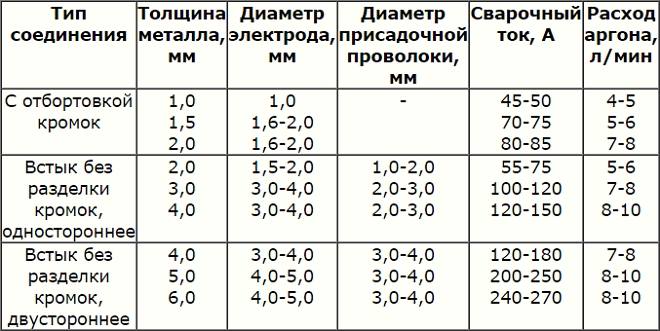
Přibližné parametry svařování při práci s argonem
S vhodným vybavením a spotřebním materiálem lze svařování pomocí této technologie úspěšně provádět doma a získat s její pomocí vysoce kvalitní, krásné a spolehlivé spoje. Chcete-li se naučit, jak provádět svařování v prostředí ochranného plynu vlastníma rukama, můžete se podívat na školicí video a zapamatovat si několik jednoduchých pravidel pro jeho implementaci.
- Mezi wolframovou elektrodou a vodorovným povrchem spojovaných dílů by měl být zachován úhel 70–80 stupňů.
- Úhel mezi wolframovou elektrodou a plnicí tyčí by měl být asi 90 stupňů.
- Délka oblouku by se měla pohybovat v rozmezí 1,5–2,5 mm.
- Při vytváření svaru se nejprve pohybuje plnicí tyč a poté hořák (to zajišťuje účinnou ochranu svaru).
- Posuv plnicí tyče do svařovací zóny probíhá tak, jako byste drželi v rukou štětec, kterým malujete obrázek. Špička plnicí tyče se přivede k okraji svarové lázně, dotkne se jí a poté se vytáhne zpět a nahoru. Příčné pohyby elektrody a plnicí tyče, což je důležité, se nedoporučují. Tento proces si můžete velmi dobře prostudovat pomocí příslušného videa.
- Aby nedocházelo k přehřívání spojovaných dílů a propalování tenkých plechů a také k zajištění rychlého odvodu tepla ze svařovací zóny, je pod ně umístěno ocelové nebo měděné obložení, které funguje jako radiátor.
- Přívod ochranného plynu do svařovací zóny se zapne několik sekund před jejím spuštěním (3–5) a vypne se o nějakou dobu později (5–7 sekund) po přerušení oblouku.
Při svařování hliníkových dílů v prostředí ochranného plynu je nutné pečlivě sledovat parametry procesu, jako je rychlost svařování a spotřeba plynu, protože mají vážný dopad na kvalitu vytvářeného svaru. Pokud je průtok plynu například příliš vysoký, bude do svařovací zóny nasáván vzduch, což naruší její ochranu. Účinná ochrana svařovací zóny také nebude zajištěna, pokud je průtok plynu příliš nízký a rychlost připojení je příliš vysoká.
Je zřejmé, že pokud máte odpovídající vybavení a dovednosti k provádění takové práce, je docela možné svařovat hliníkové díly pomocí této technologie v domácí dílně nebo garáži.
Použití poloautomatických zařízení
Vysokou účinnost při svařování dílů z hliníku a jeho slitin prokazují pulzní poloautomaty. Při použití takového zařízení dochází k porušení oxidového filmu na povrchu kovu vlivem vysokonapěťového pulzu, který navíc „zažene“ kapky roztaveného elektrodového materiálu do svarové lázně. Tato technologie umožňuje získat husté, vysoce kvalitní, krásné a spolehlivé svarové spoje.
Pro svařování doma se takové zařízení prakticky nepoužívá, protože jeho cena je poměrně vysoká. Domácí řemeslníci, kteří chtějí spojovat hliníkové díly pomocí poloautomatického zařízení, používají konvenční stroje a podrobují je drobným úpravám.
Všimněme si následující skutečnosti. Přestože je svařování hliníku pomocí wolframové elektrody a přídavné tyče pomalejší než poloautomatické svařování (třikrát), vytváří kvalitnější svary.
Použití jak pulzního, tak konvenčního poloautomatického zařízení pro svařování hliníkových dílů má řadu důležitých vlastností, které je třeba vzít v úvahu.
- Svařování se provádí pouze stejnosměrným proudem s obrácenou polaritou.
- Měkký hliníkový drát, když je přiváděn do svařovací zóny pomocí speciálního pouzdra, může vytvářet smyčky. Pro zamezení vzniku takových smyček je nutné použít 4 kladkový podávací mechanismus, použít kratší podávací pouzdro, do jehož vnitřku je vložena teflonová vložka, která výrazně snižuje tření.
- Hliníkový drát, který má významný koeficient roztažnosti, se může při zahřátí zaseknout ve špičce podavače. Aby se tak nestalo, je nutné použít speciální hroty na hliník, které jsou označeny písmeny „AL“, nebo běžné hroty, jejichž průměr je o něco větší než průměr použitého drátu.
- Posuv hliníkového drátu, který se taví mnohem rychleji než ocelový drát, musí být vyšší. V opačném případě roztavený drát, který se nestihne dostat do svarové zóny, trvale znefunkční hrot.
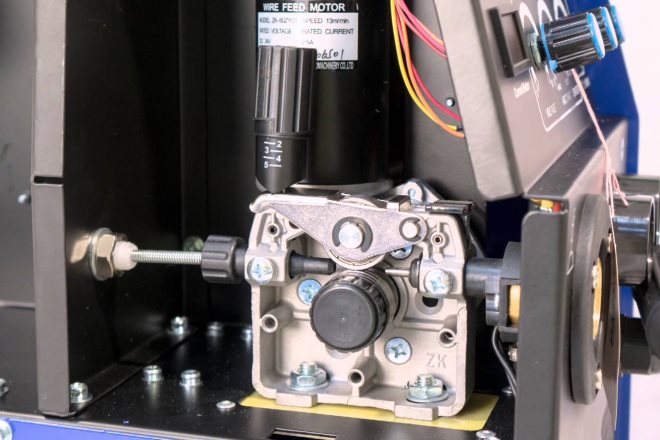
Regulátor síly podávání drátu
Při výběru značky hliníkového drátu pro svařování je samozřejmě nutné vzít v úvahu složení materiálu, jehož části budou s ním spojeny. Pokud nemáte informace o složení svařovaného materiálu, budete muset vybrat drát experimentálně.
Kromě výše uvedených metod se používá také odporové svařování hliníku, které je v domácích podmínkách poměrně obtížné. To se vysvětluje skutečností, že takové svařování vyžaduje speciální vybavení, příslušné znalosti a zkušenosti s prováděním takové práce. Málo používané doma je svařování hliníkových dílů za studena, při kterém dochází k jejich stlačení pod obrovským tlakem, při jehož působení dochází k destrukci oxidového filmu na jejich povrchu.


