V současné době se ve všech oblastech národního hospodářství stále více používají propylenové trubky, které se snadno instalují a pohodlně se používají. Ale takové kovové výrobky jsou také stále velmi žádané kvůli jejich odolnosti vůči různým destruktivním faktorům. Hlavním problémem kovu je náchylnost ke korozi. Řeší se pomocí různých druhů zinkování.
Koncept pozinkované trubky a technologie její výroby
Výrobek na válcování trubek odolný vnějším vlivům, vyráběný v různých rozměrech technologií zinkování, se nazývá pozinkovaná trubka. Vrstva zinku na povrchu kovu je považována za jeden z nejspolehlivějších prostředků ochrany kovu před korozí. Může být aplikován na jakýkoli typ potrubí: bezešvé, spirálové nebo rovné. Pro pozinkované trubky neexistuje žádná samostatná norma. Normami je definován jako elektricky svařovaný výrobek s rovným švem v souladu s GOST 10704 a jako základ plynovodů v souladu s GOST 3262-75.

Existuje několik způsobů galvanizace.
- Horký. Nejúčinnější, ale energeticky náročná metoda, při které je kovový produkt ponořen do roztavené zinkové hmoty.
- Studený. Látky obsahující zinek se na potrubí nanášejí nátěrem.
- Galvanické. V tomto případě se povlak nanáší pod vlivem elektrického proudu.
- Tepelná difúze. Zinek se zahřeje na 2500 °C a přivede do stavu usazování par na kovovém povrchu.
- Plyno-tepelný. Horký zinkový prášek se stříká ve vrstvách metodou plynového plamene. Vhodné pro zpracování trubek velkých průměrů.
Každá metoda galvanizace se používá podle rozměrů trubek a požadavků určitých aplikací.
Odrůdy a klasifikace
Pozinkované trubky se dělí podle různých parametrů, které jsou důležité v souladu s prováděnými úkoly. Existuje několik klasifikací produktů.
- Po domluvě.
- Podle rozsahu.
- Technologií zinkování.
- Podle velikosti a hmotnosti.
Podle účelu se galvanizované trubky dělí na vodovodní a plynové potrubí pro vnitřní komunikace, elektrosvařované trubky pro použití ve strojírenství, zemědělství a stavebnictví.

Podle tvaru výbrusu se výrobky dělí na kulaté a profilované se čtvercovým nebo obdélníkovým průřezem. Existuje také rozdělení podle tloušťky – tenkostěnné a silnostěnné.
Pokud jde o velikost a hmotnost, standardní pozinkované trubky jsou určeny srovnávací tabulkou:
- 17 mm – 0 kg;
- 26,8 mm – 1,66 kg;
- 33,5 mm – 2,39 kg;
- 42, mm – 3,09 kg;
- 48 mm – 3,84 kg;
- 60 mm – 4,88 kg;
- 75,5 mm – 7.05 kg;
- 88,5 mm – 8,34 kg;
- 101,3 mm – 9,6 kg;
- 140 mm – 15,04 kg;
- 165 mm – 17,81 kg.
Tabulka je sestavena s předpokladem jednoho běžného metru.
Vlastnosti a vlastnosti
Pozinkované trubky úspěšně nahradily jednoduché kovové výrobky téměř ve všech oblastech použití díky velkému počtu pozitivních vlastností a charakteristických vlastností, jako jsou:
- odolnost proti korozi;
- vysoká tepelná vodivost;
- schopnost pohybovat kapalinami a plyny jakékoli teploty;
- odolnost vůči vysokému tlaku;
- pevnost a trvanlivost;
- zachování kvality dopravované vody se zamezením množení škodlivých mikroorganismů.
Jedinou významnou nevýhodou pozinkovaných trubek je vyšší cena ve srovnání s jednoduchým „železným“ kovem.

Aplikace
Pozinkované trubky jsou žádané téměř ve všech oblastech národního hospodářství. Jejich hlavní oblastí použití je bydlení a komunální služby. Bez nich není pokládka vodovodního, topného a plynového potrubí úplná. Odolnost pozinkovaných výrobků vůči korozi je činí vhodnými pro venkovní i podzemní použití.
Výrobky z pozinkovaného potrubí jsou také vyžadovány pro hasicí a vodovodní systémy.
Při úpravě ulic se jako osvětlovací stožáry, podpěry dopravních značek a ploty používají výrobky odolné vůči vlivům prostředí.
Důležitou oblastí použití pozinkovaných trubek je stavebnictví, kde jsou výrobky nepostradatelné jako výchozí materiál pro nosné konstrukce při výstavbě různých objektů: pavilonů, přístřešků, autobusových zastávek, dětských a sportovních hřišť a mnoho dalšího.
Pozinkované trubky jsou široce používány v zemědělství. Předměty jejich instalace jsou výtahy, skleníky a skleníková zařízení. Z nich jsou namontovány zavlažovací systémy a ochranné konstrukce.
Bezešvé pozinkované trubky se používají pro přepravu ropy a plynu, při vrtání studní pro těžbu.
Výhody a nevýhody
Navzdory rostoucí popularitě polymerových trubek zůstávají galvanizované výrobky železné metalurgie stále žádané kvůli mnoha pozitivním vlastnostem, jako jsou:
- vysoká pevnost a odolnost proti mechanickému namáhání zvenčí a zvýšenému tlaku zevnitř;
- malý rozsah změn při změnách teplot, minimální smršťování při mrazu a mírná roztažnost při zahřátí;
- vysoká tepelná vodivost;
- odolnost proti korozi a vnitřním formacím v potrubí, které snižují propustnost;
- aseptické vlastnosti zinku, umožňující použití potrubí pro zásobování pitnou vodou.
Pozinkované trubky mají několik nevýhod. Týkají se neprezentovatelného vzhledu výrobků a jejich zvýšené ceny. Všechny nevýhody tohoto typu pronájmu jsou však vyváženy dlouhou životností při správné údržbě a péči. Je třeba si uvědomit, že poškození zinkové vrstvy může vést k poškození potrubí.
Doporučení pro výběr
Volba pozinkovaných trubek by měla být založena na mnoha faktorech, předpisech a některých jemnostech, které mohou být důležité při následném provozu.

Pokud je plánováno použití výrobků pod vysokým tlakem, v žádném případě byste neměli vybírat výrobky se švem. Velké vnitřní zatížení snesou pouze bezešvé trubky. V pneumatických systémech je povolen tlak až 10 barů a ve vodních systémech – až 16 barů. Výhodou pozinkovaných trubních výrobků je jejich zdravotní nezávadnost a vhodnost pro komunikaci s pitnou vodou.
Při výběru pozinkovaných trubek byste měli dbát také na kvalitu pozinkování. Měl by být rovnoměrně rozložen po kovovém povrchu v husté vrstvě. Správně nanesený nátěr určí životnost produktu.
Pozinkované trubky mohou mít různé tloušťky stěn a povlaky, velikost a tvar průřezu. Pro správnou volbu je nutné vzít v úvahu budoucí velikost zatížení, složitost konstrukcí vyžadujících ohýbání, kvalitu a typ oceli, metodu zinkování, která byla na výrobek aplikována.
Také při výběru pozinkované trubky byste se měli rozhodnout pro výběr spojovacích prvků. Takové výrobky na válcování trubek není možné svařovat – zinkový povlak vyhoří. Proto jsou všechny konstrukční detaily spojeny pomocí speciálních dílů.
Pozinkované trubky jsou odolné vůči korozním změnám, jejich životnost dosahuje 70 let a v sortimentu jsou kategorie pro různé účely. Zinek má pozitivní vliv na vlastnosti odolnosti proti nárazu, odolnosti vůči tlaku a zabíjí patogenní mikroby.
Korozní opotřebení potrubí každoročně způsobuje škody na komunálních a průmyslových zařízeních. I malé netěsnosti znamenají ztrátu finančních prostředků a metody používané k odhalování lokálních závad jsou poměrně složité, zejména při pokládce pod zem.

Zinkový povlak se nanáší na trubkové výrobky z uhlíkové nebo nízkolegované oceli. Časem se na povrchu vytvoří stabilní vrstva (patina), odolná proti mechanickému poškození, vodě a kyslíku.
Ve srovnání s nerezovou ocelí vyrobenou ze slitin chromniklu mají pozinkované analogy řadu výhod
- Odolné vůči nízkým teplotám;
- Odolnost vůči zatížení (například vůči tlaku půdy);
- Nízká cena (asi o 30 % nižší než u nerezové oceli).
Dodatečná ochranná vrstva má tloušťku 30 mikronů pro užitkové potrubí a až 150 mikronů pro průmyslové potrubí, ale celková hmotnost konstrukcí se zvyšuje minimálně o 3 %.
Fyzikální a chemické vlastnosti zinku neumožňují použití svařování: při zahřátí se kov vznítí. K vyřešení tohoto problému je poskytnut závit nebo nepřítomnost povlaku na zkosení s regulovaným odsazením.
Aplikace pozinkovaných trubek
Pozinkovaná ocel je odolná a hygienická, takže rozsah tohoto materiálu je poměrně široký: podpěry pro dopravní značky a pouliční osvětlení, ploty, rámy skleníků a skleníků.
Výkonnostní charakteristiky galvanizovaných trubek jsou mimořádně důležité pro energetické společnosti:
Životnost výrobků ve srovnání s ocelí bez povrchové úpravy se zvyšuje 3-4krát.
Zinek odolává tvorbě vápenných usazenin, zvýšená pevnost zabraňuje vzniku mikrodefektů a netěsností, což ovlivňuje náklady na údržbu, protože opravy jsou při pokládání pod zem poměrně pracné. Antiseptické vlastnosti jsou široce používány pro dodávky pitné vody.
Pozinkované trubky nelze použít v teplovodních a topných sítích s teplotami nad 55 C o. Při zahřátí se povlak odlupuje, což vede ke kontaminaci filtrů, v některých oblastech se objevují píštěle. Rychlá destrukce je také pozorována u komínů.
Zinek není odolný vůči řadě kyselin, v závislosti na způsobu zinkování je povolena přeprava středně agresivních médií. Tepelná difúze a horké metody jsou vhodné pro standardy petrochemického průmyslu.
Hledejte válcovaný kov
bez zprostředkovatelů Vždy aktuální dostupnost, ověřeno
dodavatele, pohodlné filtry a třídění
Sortiment pozinkovaných trubek
Pro pozinkované trubkové výrobky neexistuje žádná samostatná norma. Aplikační technologie lze aplikovat na různé kategorie válcovaných kovových výrobků. Pro usnadnění standardizace se postup galvanizace provádí na výrobcích, které splňují normy pro svou kategorii.
Rozměry pozinkovaných trubek
- Vodovodní a plynové potrubí (VGP) – hlavní účel: městské inženýrské sítě. Podle GOST 3262-75 velikost vnějšího kruhu: od 10,2 do 165 mm;
- Elektrofúze – používají se v komunálních a průmyslových systémech, ve stavebnictví, zemědělství, automobilovém průmyslu. Sortiment je prezentován v GOST 10704-91, vnější průměr: 10-1420 mm; – výrobky se zvýšenou odolností vůči vnitřnímu zatížení. Rozměry podle GOST 8734-75 průměr 9-250 mm, podle GOST 32528-2013: 20-550 mm;
- profilované – mají jiný než kruhový průřez: čtvercový, obdélníkový, trojúhelníkový, lichoběžníkový. Každý typ má své vlastní standardy.
Pozinkované trubky VGP
| vnitřní průměr trubky, mm | vnitřní průměr trubky v palcích | vnější průměr trubek, mm | tloušťka stěny | metr hmotnost, kg v 1 MP |
| DN Ø 6 | ¼″ | Ø 10,2 mm | 1.8, 2.0, 2.5 | 0,37, 0,40, 0.47 |
| DN Ø 8 | ⅓″ | Ø 13,5 mm | 2.0, 2.2, 2.8 | 0,57, 0.61, 0.74 |
| DN Ø 10 | 2/5″ | Ø 17 mm | 2.0, 2.8 | 0.74, 0.98 |
| DN Ø 15 | ½″ | Ø 21,3 mm | 2.5, 2.8, 3.2 | 1.16, 1.28, 1.43 |
| DN Ø 20 | ¾″ | Ø 26,8 mm | 2.5, 2.8, 3.2 | 1.50, 1,66, 1.86 |
| DN Ø 25 | 1″ | Ø 33,5 mm | 2.8, 3.2, 4.0 | 2.12, 2.39, 2.91 |
| DN Ø 32 | 1 ¼″ | Ø 42,3 mm | 2.8, 3.2, 4.0 | 2,73, 3,09, 3.78 |
| DN Ø 40 | 1½” | Ø 48 mm | 3.0, 3.5 | 3,33, 3,84 |
| DN Ø 50 | 2″ | Ø 60 mm | 3.0, 3.5, 4.5 | 4.22, 4,88, 6.16 |
| DN Ø 65 | 2½” | Ø 75,5 mm | 3.2, 4.0, 4.5 | 5.71, 7,05, 7.88 |
| DN Ø 80 | 3″ | Ø 88,5 mm | 3.5, 4.0, 4.5 | 7.34, 8,34, 9.32 |
| DN Ø 90 | 3½” | Ø 101,3 mm | 3.5, 4.0, 4.5 | 8.44, 9.6, 10.74 |
| DN Ø 100 | 4″ | Ø 114 mm | 4.0, 4.5, 5.0 | 10.85, 12,15, 13.44 |
| DN Ø 125 | 5″ | Ø 140 mm | 4.0, 4.5, 5.5 | 13.42, 15.04, 18.24 |
| DN Ø 150 | 6″ | Ø 165 mm | 4.0, 4.5,5.5 | 15.88, 17.81, 21.63 |
Elektrosvařované pozinkované trubky
| Průměr vnější, vnější trubky pozinkované | Typ potrubí |
| DN 15 | elektrosvařované |
| DN 16 | elektrosvařované |
| DN 18 | elektrosvařované |
| DN 19 | elektrosvařované |
| DN 20 | elektrosvařované |
| DN 21 | elektrosvařované |
| DN 22 | elektrosvařované |
| DN 25 | elektrosvařované |
| DN 28 | elektrosvařované |
| DN 30 | elektrosvařované |
| DN 32 | elektrosvařované |
| DN 35 | elektrosvařované |
| DN 36 | elektrosvařované |
| DN 38 | elektrosvařované |
| DN 40 | elektrosvařované |
| DN 42 | elektrosvařované |
| DN 48 | elektrosvařované |
| DN 50 | elektrosvařované |
| DN 51 | elektrosvařované |
| DN 57 | elektrosvařované |
| DN 60 | elektrosvařované |
| DN 62 | elektrosvařované |
| DN 70 | elektrosvařované |
| DN 74 | elektrosvařované |
| DN 76 | elektrosvařované |
| DN 89 | elektrosvařované |
| DN 102 | elektrosvařované |
| DN 108 | elektrosvařované |
| DN 114 | elektrosvařované |
| DN 127 | elektrosvařované |
| DN 133 | elektrosvařované |
| DN 159 | elektrosvařované |
| DN 219 | elektrosvařované |
| DN 273 | elektrosvařované |
| DN 325 | elektrosvařované |
Délku pozinkované trubky tak lze měřit a neměřit. Parametry a technické charakteristiky jsou upraveny příslušnými normami GOST. Požadavky na přířezy zahrnují omezení související s technickými možnostmi zařízení, takže délka výrobku nesmí přesáhnout 12 metrů.
Existuje několik technologií lakování. V závislosti na účelu válcování trubek platí následující předpisy:
-
– normy pro ocelový plech; – článek 2.7 upravuje požadavky na tloušťku a kvalitu galvanického vodovodního a plynového potrubí;
- GOST 9.307-89 – kontrola kvality;
- TU 25.61.11.111-010-00-194228-2016 – žárové zinkování trubek a jiných kovových výrobků.
Tloušťka a jednotnost se kontroluje laboratorními metodami. Průmyslové aplikace se řídí průmyslovými standardy.
Proces galvanizace
Způsoby zpracování závisí na očekávaných provozních podmínkách. Například potrubní výrobky určené pro konstrukci nebo design nepotřebují složité technologie. Potrubí pitné vody nebo nebezpečná průmyslová zařízení podléhají přísnějším požadavkům.
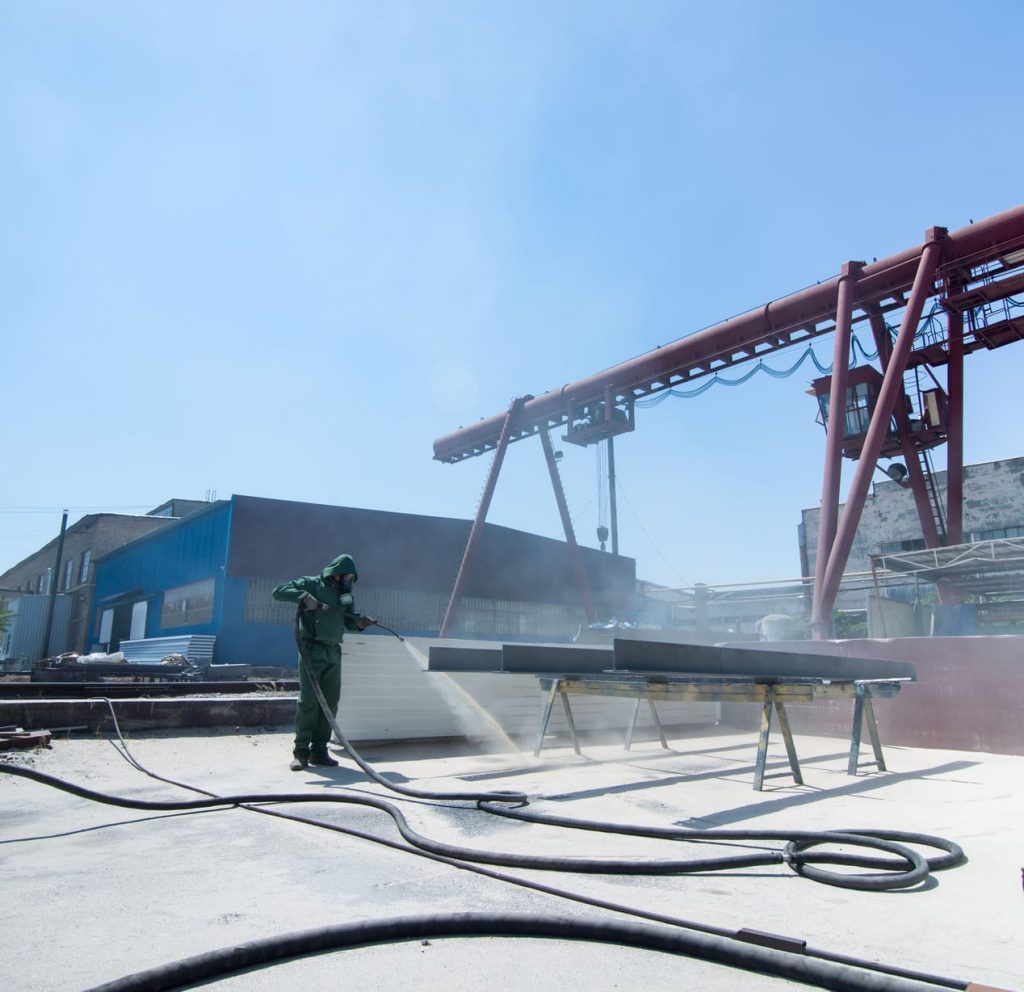
Metody galvanizace:
- Studená: aplikace s barvivy, vytvoří se vrstva až 50 mikronů;
- Horké: trubky jsou ponořeny do taveniny o teplotě 450 °C, chlazení se provádí vzduchem nebo vodou. Povlak: 60-200 mikronů;
- Termodifuze: rourový válec se umístí do nádob se zinkovým práškem a zahřeje se na 290-450 C o nebo se napaří ve speciální komoře při 800-900 C o . Zinek je uložen v krystalové mřížce povrchových vrstev a životnost je zvýšena až na 70 let. Režim se volí na základě požadavků zákazníka. Tloušťka: 5-100 mikronů.
- Galvanické: použijte kyanidové, nekyanidové nebo kyselé elektrolyty. Při vystavení proudu dochází k usazování na povrchu oceli. Nátěr je odolný vůči olejům a ropným produktům. Vrstva: 50-150 mikronů.
Probíhají předběžné přípravy. Proces galvanizace je následující:
- Zavěšení – způsob uchycení, který poskytuje 100% pokrytí povrchu a rovnoměrnou aplikaci;
- Odmašťování;
- Leptání kyselými sloučeninami – k odstranění vodního kamene, oxidového filmu;
- Tavidlo – úprava chloridem amonným a zinečnatým, postup se používá pro žárové zinkování;
- Zpracování zvolenou metodou;
- Sušení a tepelné zpracování pro fixaci vrstvy.
Když je ocelová trubka ponořena do taveniny zinku, pod vlivem teplot se vytvoří kompozice železo-zinek, na které se vytvoří vrstva sestávající ze zinku. Na površích polotovarů s vysokým obsahem křemíku se tvoří sypká vrstva. Při vysokých koncentracích hliníkových nečistot se adheze zpomaluje.
Pro dosažení efektivního výsledku jsou výrobky s prasklinami, škrábanci, otřepy odmítnuty, zbytková napětí jsou odstraněna. Technologická omezení platí pro slitiny, které se mohou při zahřátí deformovat nebo deformovat, jako jsou některé kalené oceli.


