V průmyslu a v každodenním životě se používá velké množství litinových výrobků. Litina je slitina železa a uhlíku, která může obsahovat od 2 do 6,7 % uhlíku. Vysoký obsah uhlíku způsobuje, že litina má řadu vlastností, které ji činí neefektivní pro konvenční svařování. Pro takové svařování byly vyvinuty speciální technologie. Jednou z nejžádanějších technologií je obloukové svařování v ochranné atmosféře argonu.
volba Příprava litiny pro svařování
Příprava litinových dílů ke svařování musí být důkladnější než při svařování jiných materiálů. To je způsobeno tendencí tohoto materiálu praskat a lámat se.
V tomto případě se provádějí následující operace:
- Okraje svařovaných dílů jsou očištěny od nečistot, rzi a strusky..
- Dělání řezů na praskliny. Jinak se při svařování roztaví hluboká trhlina pouze shora a slabá struktura zůstane hluboko ve výrobku.
- Aby bylo zajištěno rovnoměrné zahřátí švu po délce, okraje jsou řezány. Za tímto účelem zkoste hrany pod úhlem 45° a zaoblete ostré hrany.
- Aby se zabránilo úniku tekutého kovu při svařování a zabránilo se deformaci výrobku, používají se grafitové obložení..
Technologie svařování argonem
V závislosti na typu mechanizace může být svařování argonem ruční, mechanizované, automatizované a robotické.
V prvním případě pohyb hořáku a svařovacího drátu provádí svářeč. Ve druhém případě svářeč pohybuje hořákem a drát je přiváděn mechanicky. Ve třetím případě je pohyb hořáku a drátu prováděn mechanickými prostředky, celý proces je řízen operátorem. U robotického svařování probíhá proces bez lidského zásahu.
Zařízení používané pro svařování litiny v argonu zahrnuje:
- zdroj svařovacího proudu;
- hořák nebo sada hořáků;
- zařízení pro iniciaci oblouku nebo udržování stabilního proudu (oscilátor);
- plynová láhev;
- dráty, hadice.
Zdrojem proudu může být transformátor nebo invertor. Invertorové zařízení má řadu výhod. Takové zařízení poskytuje vysoce kvalitní šev, má malou hmotnost a rozměry a jednoduché ovládání. Měnič obvykle využívá doplňkové funkce – zrychlené zapalování, stabilizace oblouku, modulace proudu.

Přibližné náklady na invertory pro svařování na Yandex.market
Důležitým prvkem argonového svařovacího zařízení je hořák. Jde o složité zařízení s tryskou namontovanou na konci. Argon je přiváděn z trysky do oblasti svarové lázně. Tryska je vyrobena z tepelně odolného materiálu, protože teplota svarové lázně může dosáhnout 2000°C. Uvnitř trysky je elektroda, se kterou se vytváří elektrický oblouk. Plyn je do trysky přiváděn pomocí hadic z válce a napětí ze zdroje proudu je přiváděno do elektrody pomocí kabelů. Hořák může být chlazen vodou, čímž lze regulovat teplotu elektrody a lázně.

Schéma svařování argonovým obloukem
Při svařování litiny argonem se používají nekonzumovatelné elektrody. Jako takové elektrody se používají wolframové elektrody. Mají vysoký bod tání a nepodílejí se na vytváření svaru. V souladu s GOST se používají elektrody vyrobené z čistého wolframu nebo wolframu s přídavkem lanthanu, yttria a thoria. Takové přísady zlepšují kvalitu elektrod a zvyšují jejich bod tání.
Aditivní výběr
Při svařování litiny je uvažovaná metoda hlavním materiálem pro vytvoření švu je přísada.
Jako výplňový materiál se používá tyč nebo drát. Druh přídavného materiálu se volí v závislosti na požadavcích na kvalitu svaru.
Například slitiny s niklem se používají pro získání tažnějšího svaru a měď se používá pro svar se zvýšenou tvrdostí. Pro získání švu se střední tvrdostí se používá slitina niklu a mědi (monel metal). Tloušťka výplňových tyčí závisí na tloušťce svařovaných dílů a je přibližně rovna její polovině.

Přibližné náklady na svařovací drát na Yandex.market
Doma se někdy používá domácí výplňová tyč sestávající z kroucených měděných a nerezových drátů.
Svařovací drát je trubička z přídavného materiálu, uvnitř kterého je tavidlo. V závislosti na typu svařování se používá drát typu PPC-1 (pro svařování za tepla), PPC-2 (pro polohorké) nebo PPC-3 (pro studené).
Proces svařování litiny
Existují tři typy argonového svařování litiny:
- horké. Díly se před svařováním zahřejí na teplotu 600-650°C a poté pomalu ochlazují (během několika dní);
- polohorký. Zahřívání až na 300-350 °С;
- za studena. Bez vytápění a s přirozeným chlazením.
Algoritmus pro svařování litinových dílů:
- Upevněte díly připravené pro svařování (pomocí svorek nebo jiných zařízení).
- Zapněte přívod argonu.
- Zapalte oblouk (na samostatné grafitové desce).
- Vložte plnicí tyč pod úhlem 25-30°.
- Provádějte svařování v úsecích 2,5-3 cm.
- Ke zmírnění zbytkového pnutí vykujte šev kladivem.
- Spustit 2. průchod a tak dále (každý nový šev se poklepe kladívkem).
- Po vytvoření švu nechte sestavu vychladnout. za normálních podmínek.
- Odstraňte plak (sprej).
- Ošetřete šev brusným papírem, bruska, drátěný kartáč.
Vlastnosti svařování litiny s argonem
Při svařování litiny argonem je třeba věnovat pozornost následujícím bodům:
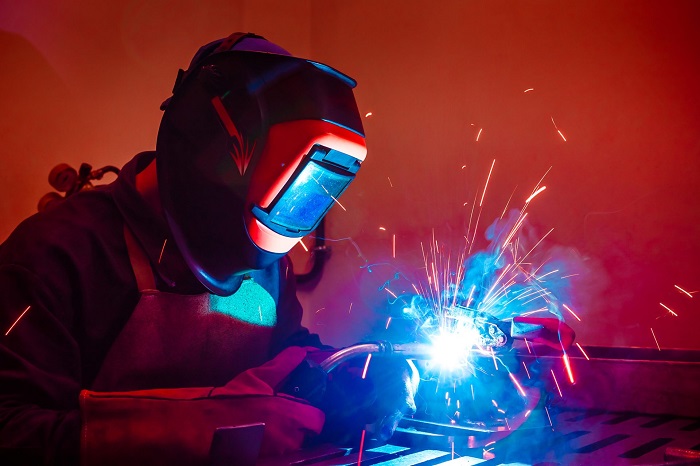
Litinové slitiny se používají ve velkých objemech pro výrobu litých a kovaných kovových výrobků. Pro obnovu dílů s vysokým obsahem uhlíku jsou konvenční metody svařování neúčinné. Pouze při použití obloukového svařování litiny v argonu lze získat pevné spoje. Technologie svařování litinových prvků v prostředí argonu byla vyvinuta s ohledem na vlastnosti slitiny.
Obtíže při svařování litiny
Kov s vysokým stupněm tekutosti se snadno propálí elektrickým obloukem. Pohyblivost roztavené litiny komplikuje tvorbu švu a kov vytéká z lázně. Tuto nevýhodu lze minimalizovat použitím grafitových těsnění. Dalším problémem při svařování litinových výrobků je sklon k přehřívání pod tepelným vlivem.
Špatná volba teplotního režimu může způsobit přehřátí slitiny v oblasti blízkého svaru. Železo s nízkou teplotou tavení při opětovném ohřevu je náchylné ke vzniku trhlin v blízkosti svaru, které se obtížně odstraňují broušením. Problém lze překonat předehřátím obrobků před argonovým svařováním a pomalým chlazením pracovní oblasti. Teplota se snižuje postupně, aby byla zajištěna pevnost švu.
Dávejte pozor!
Nerovnoměrný ohřev a náhlé ochlazení vyvolává křehkost litiny.
Pórovitost spoje je další možnou vadou při svařování litiny. To je způsobeno fyzikálně-chemickými vlastnostmi slitiny. Aktivní tvorba plynu vede k poréznosti svarů. Při zahřívání je uhlík aktivně vytlačován kyslíkem. Tavicí prášek se používá k ochraně lázně taveniny. Je také součástí složení navařovacího drátu používaného při práci s litinovými díly nebo jinými výrobky. Složky tvořící struskovou krustu zabraňují tvorbě pórů. Tavidlo také snižuje riziko oxidace křemíku – to je příčinou vzniku žáruvzdorných oxidů a nedovařených ploch.

Litina je velmi křehký a tavitelný kov, proto je při svařování nutné přísně dodržovat technologii
Jaké jsou metody svařování?
Svařování horkým argonem elektrickým obloukem je metoda tepelného spojování litinových prvků zahřátých na +600–650°C. Metoda se používá hlavně v průmyslovém prostředí. Nezávisle ohřívat litinu na vysokou teplotu je téměř nemožné. Technologie je relevantní pro povrchovou úpravu, pomáhá předcházet vzniku trhlin při restaurování výrobků.
Teplotní rozdíl mezi hlavním produktem a housenkou švu vede k lomům kovu, zvláště když nejsou eliminována zbytková napětí. Při zahřívání je struktura slitiny litiny uspořádána a zvyšuje se plasticita. Je také důležité dosáhnout rovnoměrného chlazení litiny. K tomu se používají speciální komory a exotermické kompozice, které zpomalují rychlost ochlazování izolací povrchu. V domácích podmínkách je horký kov po svařování pokryt silnou vrstvou písku nebo uhlí.
Polohorký se aktivně používá v autoservisech, soukromých garážích a domácnostech. Rozsah předehřívání polotovarů je od +300 do 450°C v závislosti na tloušťce svařovaného kovu a zvolené přísadě. Podstatou položhavé metody je grafitizace šedé litiny přísadami tavidla pro zlepšení podmínek pro uvolňování grafitu při chlazení. Zahřívání dílů otevřeným plamenem je povoleno. Svařování se provádí ve spodní poloze pomocí krátkých válečků. Metoda svařování za tepla není tak složitá jako metoda svařování za tepla. Při nerovnoměrném opracování litiny není vyloučena tvorba bělících zón a trhlin.
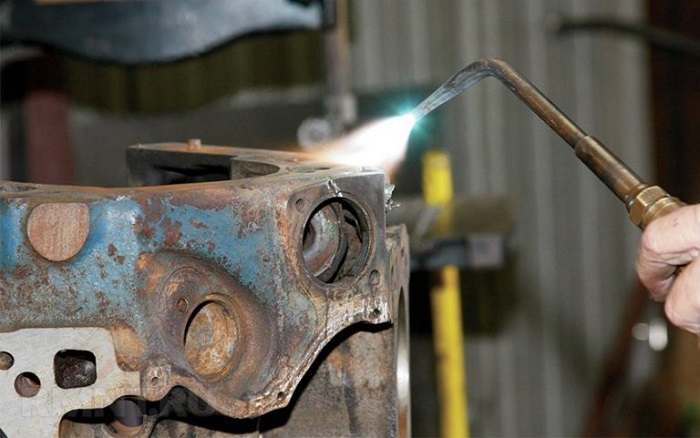
Pro kvalitnější svar je vhodné litinové obrobky před svařováním zahřát na +300-450°C
Studené svařování zahrnuje spojování obrobků bez předehřívání. Technologie využívá přísadu nikl-ocel malého průměru. Kvalita housenek švu při svařování za studena je nízká. Metoda se používá sporadicky, když není speciální vybavení a nízké požadavky na kvalitu svarových spojů.
Výběr aditiva a zařízení
Pro argonové obloukové svařování litiny se používají svařovací poloautomatické nebo automatické svařovací stroje. Jako přísada se používá svařovací drát různých značek. Kvalita svaru závisí na typu přídavného drátu. Tažnost lemu švu zajišťuje nikl. Tavení poskytuje zvýšenou tvrdost. Při současném použití dvou legujících kovů Ni a Cu jako přísady je možné vytvářet švové housenky střední tvrdosti.
Průměr přídavných tyčí musí být úměrný tloušťce svařovaných dílů až do ½ velikosti obrobku. Drát je vyroben ve formě kovové duté trubky, uvnitř které je umístěno práškové tavidlo.
- PP-ANCH-1 – pro dekorativní obnovu odlitků svařováním za tepla, odstranění nedotmelů, dutin, poréznosti;
- PP-ANCh-2 – pro utěsnění velkých defektů s předehřevem obrobků až do +300°C;
- PP-ANCh-3 – pro svařování horkých odlitků zahřátých na teplotu + 400. 600°C;
- KhCh a BC – drát pro švy odolné proti opotřebení.
Technologie svařování
Obliba instalace a obnovy litinových výrobků svařováním v argonovém prostředí je vysvětlena vysokou kvalitou vytvořených spojů a jednoduchostí použité technologie. Při použití přísady požadované kvality během procesu svařování litiny s argonem se vytvoří rovnoměrný a pevný šev.
Příprava okraje
Drobné olejové skvrny se odstraní rozpouštědlem nebo se na porézním povrchu hran plamenem vypálí organické sloučeniny. Litina se čistí mechanicky od stop rzi a jiných nečistot. Je důležité vzít v úvahu, že litina má porézní strukturu. Tukové stopy mohou být umístěny hluboko.
Trhliny jsou předvrtány podél okrajů, poté do celé hloubky. Prohlubeň pro šev je důkladně očištěna od pilin a okují vytvořených během procesu vrtání. Pro zpracování použijte brusku nebo brusný papír.
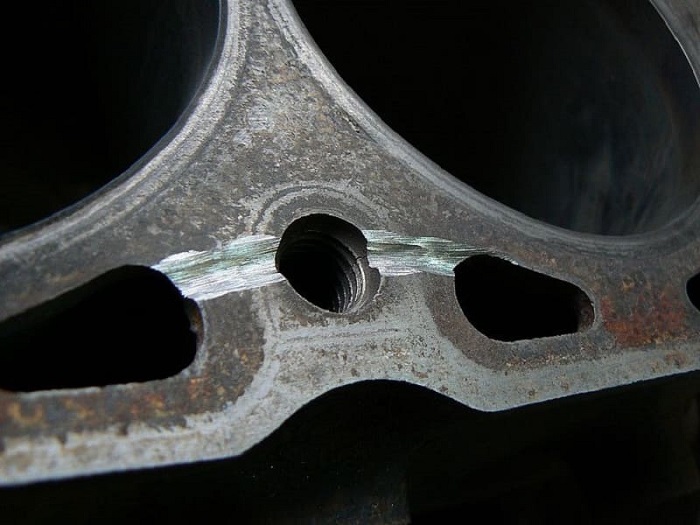
U litiny je nutné řádně připravit hrany pro svařování.
Proces svařování
Chcete-li získat silný šev, je důležité dodržovat určitý sled akcí.
Nejprve se zkontrolují pracovní plochy, rovnoměrnost švového válečku závisí na kvalitě přípravy obrobků.
Provozní proud se volí s ohledem na tloušťku obrobků:
- pro díly do 10 mm maximální proud 350 A;
- u litiny o tloušťce 10 až 20 mm se ladicí knoflík nastaví na cca 400 A;
- obrobky nad 2 cm se svařují při 600 A.
Plnicí tyč je umístěna v pracovním prostoru pod úhlem 25–30°, v druhé ruce svářečky je poloautomatický hořák.
Během 20 sekund se nad pracovní oblastí vytvoří oblak ochranného plynu. Teprve po tomto postupu se svařovací zařízení zapne.
Optimální vzdálenost mezi obrobkem a elektrodou je 2 mm. Šev je tvořen v úsecích dlouhých 2,5 – 3 cm.
Zbytková pnutí jsou eliminována vykováním švu po každém proražení kladivem.
Hotový šev je chráněn kovovým kartáčem, jsou eliminovány stříkance a vodní kámen.
Užitečné tipy
Argonové svařování je proces, který vyžaduje určité dovednosti. Pro začátečníky je užitečné poslouchat názory odborníků:


