Co je to? Svařování elektrickým obloukem je proces, který se používá ke spojení dvou kusů kovu dohromady. To využívá elektrický proud k vytvoření oblouku mezi dvěma obrobky, který je roztaví a spojí dohromady.
Existují nějaké nuance? Obloukové svařování je všestranný proces, který lze použít na téměř jakýkoli typ kovu, včetně hliníku, nerezové oceli, litiny a dokonce i titanu.
Problémy diskutované v materiálu:
- Co je metoda obloukového svařování
- Princip elektrodového svařování
- Výhody obloukového svařování
- Nevýhody obloukového svařování
- Aplikace
- Typy a metody
- Typy zařízení a typy inkluzí
- Vlastnosti díla
- bezpečnostní opatření
Co je metoda obloukového svařování
Jednou z nejoblíbenějších technologií používaných pro spojování kovových dílů je svařování horkým obloukem. Tato metoda se dnes používá doslova všude.
K provádění svařování elektrickým obloukem se používá elektrický proud vysoké síly s nízkým napětím, který se přivádí na tyč elektrody a na kov obrobků. Při kontaktu mezi nimi dojde k zapálení svařovacího oblouku, který ohřeje a nataví materiál na okrajích, vytvoří svarovou lázeň naplněnou taveninou a následně svar. Teplota v zóně tavení dosahuje +5 000 °C, což stačí k roztavení téměř jakéhokoli existujícího kovu.

Podstatou svařování elektrickým obloukem je současné tavení materiálu obrobku a svařovací elektrody, což má za následek vzhled svarové lázně naplněné roztaveným kovem. V zóně tavení dochází k procesům, které vedou ke vzniku švu – interakci základního kovu s přídavným kovem a tvorbě strusky, která stoupá na povrch a vytváří ochrannou vrstvu.
Pro obloukové svařování se používají dva typy elektrod:
Při obloukovém svařování pomocí netavitelných elektrod se šev vytvoří zavedením speciálního drátu do pracovní oblasti. Pokud se použijí elektrody s odtavnou tyčí, jejíž kov se podílí na vytvoření svarového spoje, odpadá další přísun přídavného materiálu.
Pro rovnoměrné hoření elektrického oblouku je složení výplňového materiálu obohaceno o speciální přísady (jako je draslík, sodík a řada dalších prvků), které mají dobrý stupeň ionizace. Tavenina ve svarové lázni je chráněna před kontaktem se vzduchem a vytváří ochrannou atmosféru plynů:
- argon;
- oxid uhličitý;
- helium atd.
K vytvoření oblouku se používají zdroje stejnosměrného nebo střídavého proudu. Ten se používá častěji pro obloukové svařování, protože umožňuje minimalizovat rozstřik taveniny.
Princip elektrodového svařování
Technologie ručního obloukového svařování je založena na řadě principů. Zvláštní pozornost mezi nimi by měla být věnována zkratu a průrazu, ke kterému dochází, když je prostor mezi atomy dielektrika vyplněn nabitými částicemi. Kladný náboj vytvářejí ionty, záporný náboj elektrony.

Pokud vytvoříte vhodné podmínky, můžete dosáhnout rozpadu jakéhokoli dielektrika. U obloukového svařování k tomuto jevu dochází mezi základním kovem spojovaných obrobků a kovovou tyčí svařovací elektrody, na které při přivedení elektrického proudu vzniká náboj, který se vyznačuje velkým (od 80 do 200 A) proudová síla a relativně nízké napětí. Kromě toho má svařovací proud hustotu až několik tisíc A/m2.
Výhody obloukového svařování
Technologie svařování elektrickým obloukem má řadu nepopiratelných výhod:
- vysoká mobilita zařízení;
- jednoduchá a rychlá příprava na práci;
- relativně nízké náklady;
- vysoká účinnost a produktivita;
- schopnost pracovat z domácích elektrických sítí (pokud jde o svařovací invertory);
- široká dostupnost vybavení, souvisejícího a spotřebního materiálu.
Nevýhody obloukového svařování
Obloukové svařování má však také nevýhody:
- svářeč může dosáhnout vytvoření vysoce kvalitních švů pouze získáním příslušných dovedností a zkušeností;
- povlak elektrody snadno navlhne, což může způsobit kritické zhoršení kvality svarů;
- spojování polotovarů z neželezných kovů vyžaduje použití speciálních spotřebních materiálů, zařízení a metod svařování;
- vnější podmínky mohou ovlivnit kvalitu švů.
Vědci a inženýři neustále pracují na zlepšování technologie, vývoji a implementaci nových svařovacích metod, materiálů a zařízení.
Aplikace
Všude tam, kde je požadováno rychlé, levné a kvalitní spojení kovových dílů, je nejlepší variantou svařování elektrickým obloukem. Používají se různé varianty této technologie:
- v továrnách vyrábějících kovové konstrukce;
- ve strojírenství;
- na staveništích – od jaderných elektráren a raketometů až po venkovské domy a ploty;
- v leteckých podnicích;
- v loděnicích;
- v automobilkách;
- v podnicích vyrábějících domácí spotřebiče;
- v dalších velkých i malých továrnách.
V posledních desetiletích získaly na oblibě svařovací invertory. Jejich široké použití učinilo ruční obloukové svařování ještě dostupnější.
Typy a metody
Každý typ obloukového svařování má vlastnosti, které ovlivňují spolehlivost, kvalitu a vzhled svarů.
Je obvyklé rozlišovat tři skupiny technologií elektrického svařování:
- ruční obloukové svařování;
- poloautomatické svařování elektrickým obloukem, které zahrnuje použití mechanismů pro podávání svařovacího drátu do pracovního prostoru;
- automatické svařování elektrickým obloukem, které se provádí s mechanickým přívodem přídavného kovu, zapálením, úpravou parametrů a pohybem oblouku.
Z technologického hlediska existují tři hlavní způsoby svařování kovových polotovarů elektrickým obloukem:
- Svařování paprskem, jejichž konce jsou upevněny svařováním, po kterém jsou instalovány do držáku. Tato metoda, která zahrnuje použití široké škály svařovacích proudů, umožňuje zvýšit produktivitu svařování.
- Svařování ležícími elektrodami. Tato technologie umožňuje předběžné uložení obalených elektrod do řezaných spojů dílů nebo rohů mezi nimi. Nahoře je položena měděná deska, ve které by měla být připravena podélná drážka. Nahoru se často pokládá zatěžovací prostředek – ocelová tyč, cihla nebo jiný masivní kus nehořlavého materiálu. Elektrický proud je aplikován na elektrodovou tyč a kov obrobků, což vede k zapálení oblouku, který při pohybu podél spoje taví kov a vytváří šev.
- Svařování nakloněnou elektrodou – elektrodová tyč je upevněna speciální svorkou se sponou, která se po zapálení oblouku a natavení hrotu přídavného kovu začne působením gravitace pohybovat po stojanu.
Typy zařízení a typy inkluzí
Ze všech proudových zdrojů pro obloukové svařování jsou nejjednodušší různé možnosti výkonných snižovacích transformátorů. Tato zařízení jsou velká co do velikosti a hmotnosti. Jejich použití navíc způsobuje přepětí v síti. Toto zařízení je využíváno stále méně a především k řešení jednotlivých specifických úkolů.
doporučené články
Nejoblíbenějším typem zařízení pro svařování elektrickým obloukem jsou invertory. Taková zařízení jsou složitější (ve srovnání s transformátory) zařízení a postrádají většinu nedostatků druhého.
- má malou hmotnost a malé rozměry;
- jeho použití nezpůsobuje poklesy napětí v napájecí síti;
- poskytuje svařovací oblouk se stabilními charakteristikami;
- snadné ovládání;
- dodává stejnosměrný proud.
Vývoj a počátek používání poloautomatických zařízení se stal důležitou etapou ve vývoji ručního svařování elektrickým obloukem. Jako výplňový materiál používají kovový drát na cívkách, který je do pracovní oblasti přiváděn speciálním mechanismem. Ochranný povlak elektrod je nahrazen plynem přiváděným přes trysku. Poloautomatická zařízení výrazně převyšují ostatní zařízení, pokud jde o produktivitu, stabilitu elektrického oblouku a rovnoměrnost švů.
Vlastnosti díla
Svařování elektrickým obloukem, pokud důkladně dodržíte všechny požadavky technologického procesu, vám umožní získat vysoce kvalitní šev. Jakékoli odchylky zhoršují kvalitu spojů a mohou vést k výrobním vadám.
Základní pravidla, která je třeba dodržovat při obloukovém svařování kovových polotovarů:
- Nejprve je nutné připravit povrch základního kovu na spojovaných hranách dílů pro práci. Spoj by měl být zbaven nečistot a důkladně odmaštěn speciální směsí nebo rozpouštědlem. Při svařování tlustých kovových dílů se často uchýlí k řezným hranám. Poté můžete začít svařovat. K zapálení oblouku je třeba přivést špičku elektrodové tyče nebo svařovacího drátu k povrchu obrobku a zapálit oblouk poklepáním nebo úderem na kov.
- Pro urychlení procesu svařování a zlepšení kvality svarových spojů se do složení kovu tyčí zavádějí speciální přísady z prvků s vysokým stupněm ionizace. Obvykle se jedná o malá množství vápníku, sodíku a draslíku, která při zahřívání a tavení kov aktivněji produkují nabité částice.
- Elektrický oblouk používaný ke svařování kovových obrobků může být otevřený nebo uzavřený. V prvním případě může kyslík a dusík pronikající do zóny tavení výrazně snížit kvalitu svaru. Pro snížení negativního vlivu atmosférických plynů je povrch spotřebního materiálu pokryt ochranným kovovým filmem. Svařování uzavřeným elektrickým obloukem je široce používáno v průmyslu. Tato metoda umožňuje zabránit kontaktu roztaveného kovu ve svarové lázni s okolním vzduchem.
- Pro svařování kovových polotovarů se používají různé typy zařízení. Velmi oblíbené jsou svařovací invertory určené pro práci s elektrodami různých tlouštěk. K upevnění tyčí se používá speciální držák. Po přivedení proudu na hrot elektrody je nutné zapálit oblouk úderem nebo poklepáním na povrch základního kovu. Je třeba dbát na nastavení provozních parametrů – v první řadě na sílu proudu.
- Při vytváření svarového spoje je třeba po spoji plynule posouvat hrot elektrody, který se následně naplní taveninou – vznikne svarová lázeň. V zóně tavení přídavný materiál interaguje s materiálem spojovaných obrobků. Jak se roztavený kov ochlazuje, tvoří se svarová housenka. Pro přesný a správný výpočet provozních parametrů svářeči využívají informace obsažené v technické dokumentaci, kterou výrobci zahrnují do sady dodávky zařízení, vývojových diagramů a speciálních tabulek.
- Pro vytvoření vysoce kvalitního vertikálního švu musí být tyč elektrody umístěna v pravém úhlu k povrchu dílů. Přípustná odchylka – ne více než 10 °.
- Aby nedocházelo k prohýbání tuhnoucí taveniny, používají zkušení řemeslníci speciální svařovací techniky – rybí kost, trojúhelník, cik-cak, opakované průchody a další techniky.
Při výběru metody a metod svařování je třeba vycházet z chemických a fyzikálních vlastností základního kovu, tloušťky obrobků, šířky mezery mezi hranami, aktuálních parametrů v napájecí síti, okolní teploty. , atd.
bezpečnostní opatření
Aby se předešlo zraněním, popáleninám, otravám zplodinami hoření a dalším problémům při svařování, je nutné dodržovat bezpečnostní opatření:
- Pro práci byste měli nosit speciální oblečení vyrobené z odolných hustých ohnivzdorných tkanin. Rukávy pracovní bundy musí být zapnuté. Ruce by měly být chráněny před postříkáním horkým kovem pomocí speciálních legín nebo palčáků.
- Pokud není žádné speciální oblečení, můžete jej nahradit bundou a kalhotami z husté bavlněné tkaniny.
- Oči a pokožka obličeje by měla být chráněna speciální svářečskou maskou.
- Svařování by mělo být prováděno ve speciálním otevřeném prostoru nebo v dobře větrané místnosti s digestoří.
- Při zahájení svářečských prací je nutné zajistit, aby byl v blízkosti pracoviště připraven kbelík s vodou nebo hasicí přístroj – rozstřikování horkého kovu a jiskry často způsobují požár nebo požár.
Důležité! Požadavky bezpečnostních pravidel jsou přísně závazné. Pokud tak neučiníte, může dojít k vážnému zranění, popáleninám nebo dokonce požáru.
Svařování elektrickým obloukem je rozšířená technologie, která se používá ke spojování obrobků a dílů vyrobených z různých kovů a slitin. Kvalita svarových spojů přímo závisí na dodržování pravidel, o kterých jsme hovořili výše. Je důležité dodržovat správný sled operací a sledovat nastavení zařízení.
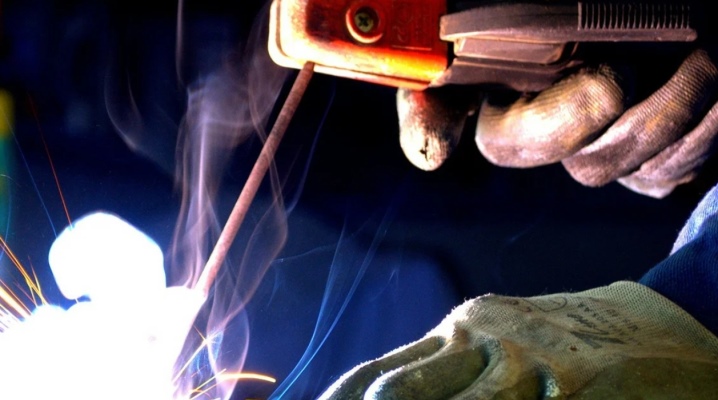
Svařování je dnes hojně využíváno nejen v průmyslu, ale i v dalších oblastech. S jeho pomocí je možné pevně spojovat kovové prvky dohromady. V tomto článku vám řekneme vše o svařování elektrodami.
Co je to?
Svařování elektrodou má oproti stejným metodám MIG/MAG a TIG četné výhody. V zásadě lze pomocí elektrodového svařování svařovat téměř všechny kovy. Je široce používán při organizaci potrubí, ve stavebnictví. Manuální oblouk bere v úvahu typ švu a jeho polohu v rovině, bez ohledu na to, zda se jedná o stropní konstrukci nebo svisle stoupající švy.
Svářečka při procesu nepoužívá ochranný plyn a může bez problémů pracovat venku i za nepříznivých povětrnostních podmínek, jako je vítr nebo déšť. Princip elektrodového svařování spočívá v přímém kontaktu mezi tyčovou elektrodou a obrobkem. Během toho se vytvoří oblouk. Vzniklý zkrat, ke kterému dojde na zlomek sekundy mezi dvěma póly, otevře stejnosměrný proud. Oblouk hoří mezi dvěma prvky, v prostoru vzniká potřebné teplo, nutné pro tavení kovu.
Ruční obloukové svařování vyžaduje nízké napětí a vysoký proud. Systém převádí dostupné napětí na mnohem nižší napětí potřebné pro provoz. Zároveň poskytuje potřebnou sílu, což umožňuje i nastavení napájení. Při ručním obloukovém svařování kovů je nejdůležitějším parametrem pro zajištění kvality spojů proudová síla. Proto by měl zůstat pokud možno konstantní, i když se délka oblouku mění.
Aby se vytvořil oblouk, musí být přerušen obvod mezi elektrodou a obrobkem. Při ručním obloukovém svařování k tomu dochází kontaktem nebo zapálením senzoru. Svářeč nasměruje elektrodu k obrobku a kontakt s uzemňovacím kabelem tvoří uzavřený obvod. Zvednutím tyčové elektrody se obvod přeruší, dojde ke zkratu – oblouk začne hořet.
Klíčové vlastnosti
Obloukové svařování je proces tavného svařování, při kterém se teplo potřebné k roztavení kovu získává z elektrického oblouku vytvořeného mezi základním kovem a elektrodou. Míry spotřeby pro svářečské práce jsou uvedeny v tabulkách. Elektrický oblouk vzniká, když se dva vodiče dotknou a poté jsou od sebe odděleny malou mezerou 2 až 4 mm, takže proud dále protéká vzduchem. Teplota vytvářená elektrickým obloukem je mezi 4000 a 6000 C.
Práce využívá kovovou elektrodu, která dodává přídavný kov. Může být dodatečně zakryta nebo vystavena. Pro obloukové svařování se používá stejnosměrný i střídavý proud. Proměnná se získává ze snižujícího transformátoru, který ji odebírá z hlavního zdroje energie od 220 do 440 voltů a snižuje na požadované napětí, tj. od 80 do 100 voltů.
Stejnosměrný proud pro oblouk je obvykle získáván z generátoru poháněného buď elektrickým nebo dieselovým motorem. Napětí v otevřeném obvodu potřebné k udržení oblouku je 60 až 80 voltů, v uzavřeném obvodu 15 až 25 voltů. K výrobě oblouku se používá stejnosměrný i střídavý proud. Oba mají své výhody a aplikace. Svařovací stroj přijímá energii z motoru nebo generátoru a někdy z polovodičového usměrňovače.
Když se pro svařování používá stejnosměrný proud, jsou k dispozici následující dva typy polarity:
- přímý nebo pozitivní;
- reverzní nebo negativní.
Při přímé polaritě je asi 67 % tepla distribuováno do kovu a 33 % do elektrody. Často se používá tam, kde je potřeba více tepla. Může to být železo nebo ocel. Při obrácené polaritě se asi 67 % tepla uvolní elektrodě a pouze 33 % při práci s materiálem. Používá se při práci s tenkými plechy z hliníku, mosazi, bronzu a niklu. Uvažovaná metoda svařování, jako každá technologie, má své výhody a nevýhody.
Mezi výhody lze rozlišit:
- malá topná zóna, a proto je deformace minimální;
- kvalita připojení je na vysoké úrovni;
- vysoká rychlost vytváření svaru;
- malé mzdové náklady na následné zpracování švu;
- používá se s mnoha kovy.
Nevýhody:
- obtížné pracovat při větru;
- před svařováním je nutné pečlivě připravit povrch;
- za zónou tepelného zpracování zůstává stopa, kterou je pak třeba dále čistit.
Сферы применения
Svařování elektrodami se používá při spojování výrobků z téměř jakéhokoli kovu, včetně titanu. Používá se při opravách karoserie nebo tlumiče výfuku a prahů. Někdy při svařování měděných drátů. Tato metoda je zvláště nepostradatelná v průmyslu při práci s tenkými obrobky. V oblasti kosmických lodí a jízdních kol se stále více využívá technologie. Bez svařování elektrodami a při organizaci potrubí se neobejdete bez ohledu na jeho průměr. Svařování elektrodou lze využít i při opravách nástrojů a dílů z hliníku nebo hořčíku.
Právě proto, že kov je přímo přenášen elektrickým obloukem, je možné použít širokou škálu přídavných kovů. Žádná jiná metoda, která dnes existuje, takové možnosti neukazuje. Během procesu zahřívání se chrom odpařuje, ale při použití GTAW se to nestane. V tomto konkrétním případě mají elektroda a kov podobné chemické složení, takže svar je nejen pevný, ale také zvláště odolný vůči korozi.
Svařování elektrodou se dokonce používá k utěsnění kontejnerů s jaderným palivem před jejich likvidací.
Co je potřeba?
Pro svařování elektrodou budete potřebovat svářečku, grafitovou nebo wolframovou elektrodu, elektrický držák a další příslušenství. Instalace obvykle pracuje s napájením 50-60 Hertzů. Účinnost svařovacího transformátoru se pohybuje od 80 do 85 %. Spotřeba energie na kilogram uloženého kovu je od 3 do 4 kWh.
Můžete použít zařízení invertorového typu, bez plynu, se střídavým proudem a 3 mm elektrodou. Je lepší předem vypočítat průměr tloušťky drátu, který může být jak spotřební, tak nekonzumovatelný. Funkce držáku elektrody je držet ji ve správném úhlu během tvorby sutury nebo v poloze na zádech.
Další použité kabely a vodiče musí být vyrobeny z mědi nebo hliníku. Jsou vyrobeny z velkého množství tenkých drátů vzájemně propletených. Právě tento design poskytuje potřebnou flexibilitu a pevnost.
Vodiče jsou izolovány pryžovým nebo zesíleným vláknem. Funkce kabelových konektorů je propojit spínač a držák elektrody. Konektory jsou navrženy podle aktuální kapacity použitých kabelů.
Když bude nutné odstranit strusku po vytvrzení kovu ve švu, bude zapotřebí sbíječka. Taková jednotka má tvar dláta a je na jednom konci špičatá. K odstranění částic strusky je také potřeba drátěný kartáč, ale po odštípnutí sbíječkou.
Při práci nezapomeňte nosit ochranný oděv. To je vyžadováno z důvodu bezpečnosti. Chrání před horkým kovem, teplem a zářením. Jako ochranný oděv se používá kožená kombinéza, boty, rukavice, brýle nebo maska.
Технология
Pokud chcete dosáhnout kvalitního svaru, pak je třeba technologii dodržet. Můžete se naučit, jak správně vařit, stačí věnovat trochu času zvládnutí této problematiky. Konstantní nebo pulzní proud může být od 5 do 600 A, přičemž rychlost svařování se také mění a pohybuje se v rozmezí od 0.04 do 0.4 m/min. Maximální průměr je 8 mm, minimální je 0.5 mm. Spotřeba ochranného plynu litrů za minutu – od 5 do 20.
Trénink
Nejprve se důkladně očistí kovové části, nanese se odmašťovač. Účinnost a kvalita svarového spoje závisí na správné přípravě hran svařovaných desek. Odstraňte veškeré okuje, rez, mastnotu, barvu atd.
Čištění povrchu by mělo být provedeno mechanicky drátěným kartáčem a poté chemicky tetrachlormethanem. Správný tvar okrajů desky umožňuje získat správné spojení. Tvar hrany může být jednoduchý, ve tvaru V, ve tvaru U, přetvarovaný atd. Výběr závisí na typu a tloušťce svařovaného kovu.
Vhodná elektroda se vloží do držáku elektrody pod úhlem 60-80 stupňů. Dalším krokem je výběr proudu a polarity. Svařování se provádí vytvořením kontaktu elektrody s povrchem a následným odstraněním na požadovanou vzdálenost, aby se získal oblouk. Když dojde k oblouku, kov se pod teplotou roztaví, což má za následek kapalný materiál, který vyplní šev. Při svařování je důležité elektrodu správně vést a držet. Někdy je nutné předehřátí.
Ani pro začátečníka nebude těžké udělat dobrý šev vlastníma rukama, pokud podrobně studuje technologii. Pokud se práce provádí dvěma nebo více elektrodami, pak se takové svařování provádí paprskem. Pro stropní šití na kovových výrobcích možná budete potřebovat vertikální držák, který zjednodušuje pracovní proces.
Jiskření
Oblouk se vytváří mezi elektrodou a svařovaným materiálem. Teplo generované během popsaného procesu taví okraje obou spojovaných prvků a s nimi i přídavný kov. Manuální metoda vyžaduje, aby byl svářeč řádně kvalifikován. Musíte pracovat oběma rukama najednou, protože jedna obsahuje držák s elektrodou a druhá je posuv drátu.
Dobrý řemeslník ví, jak důležité je udržovat během procesu krátkou délku oblouku a vyhnout se kontaktu elektrody s kovem. Pokud je použita metoda TIG AC, pak se oblouk získává ze zdroje, kterým je generátor. Vytvořená jiskra je vodivé prostředí, ve kterém proud protéká uvnitř ochranného plynu a elektroda se rozsvítí ve vzdálenosti 1.5 mm.
Tvorba švu
Jakmile se objeví oblouk, začne se pracovat na vytvoření svaru. Držák v tomto případě bude nutné přesunout do středu svařovací zóny, kde velikost kruhu závisí na průměru použité elektrody. Držák se naklání a drží pod úhlem 15 stupňů. Z plnicí tyče je kov v případě potřeby podáván ručně.
Není neobvyklé, že svářeč používá technologii rychlého střídání. Vyznačuje se tím, že v okamžiku vytvoření spoje je potřeba rychle předsunout držák a doplnit přídavný kov. To znamená, že jakmile se elektroda posune, přidá se kovová tyč. K neustálému setrvání v oblasti distribuce ochranného plynu je však zapotřebí značných zkušeností, protože pouze ten chrání před oxidací a znečištěním.
Pokud je použita tyč vyrobená z kovu s nízkou teplotou tavení, jako je hliník, měla by být držena mimo oblouk, ale bez opuštění oblasti, kde je přítomen ochranný plyn. Pokud tato podmínka není splněna, drát se roztaví rychleji, než přijde do kontaktu s povrchem, který má být ošetřen. Když se plánuje dokončení švu, oblouk se postupně snižuje. V tomto případě je možné se vyhnout vzniku trhlin na okrajích švu. Krásný spoj vždy závisí na míře zkušeností a zručnosti svářeče.
Časté chyby
Je velmi důležité správně nastavit svařovací stroj pro práci, zvolit tloušťku elektrody a vypočítat výkon. Je důležité správně držet zařízení s elektrodou a plnicím drátem. Většina začátečníků nedokáže dodržet potřebnou vzdálenost od elektrody k materiálu, v důsledku toho se lepí. Je obtížné pracovat, šev je nerovnoměrný.
Materiály se také lepí, když je špatně zvolena tloušťka elektrody nebo je proud příliš silný, když se kov taví rychleji, než se dostane na místo zpracování. Samozřejmě se někdy elektroda přilepí k předlohám, ale to se stává méně často, protože jsou schopny udržet požadovanou vzdálenost, s ohledem na výplňový materiál. Pokud hranu vytvarujete správně, bude se vám snáze pracovat. K dispozici je několik možností.
Náměstí
Používá se, když je tloušťka kovové desky 3 až 5 mm. Obě hrany pro svařování by měly být umístěny ve vzdálenosti 2 až 3 mm od sebe.


