Aby podniky ušetřily peníze, musí kupovat stroje na ohýbání výztuže. Abyste se neztratili v jejich rozmanitosti vlastností, přečtěte si článek.
Stroj na ohýbání výztuže je zařízení, které je v moderním stavebnictví široce žádané. V závislosti na požadovaném výkonu mohou mít takové jednotky elektromechanický (méně často hydraulický) pohon, být ovládány ručně nebo pracovat v automatizovaném cyklu. Pohonný výkon takového zařízení je nízký, protože ohýbací procesy nevyžadují velkou spotřebu energie.
Rozsah aplikované výztuže
Tento typ válcované oceli se v souladu s požadavky GOST 5781 dodává ve stavu válcovaném za tepla. S průměrem průřezu do 27 mm to mohou být tyče a drát, nad 27 mm – pouze tyč. Mnohem méně obvyklé jsou výztužné profily čtvercového průřezu. Profil ocelové výztuže je speciální, s povrchovými zářezy různého typu a intenzity.

Bohatý není ani výběr jakostí ocelí určených pro ohybovou výztuž. V závislosti na provozních podmínkách jsou armatury rozděleny do 4 tříd a každá odpovídá určité jakosti oceli:
- Pro kování třídy A-I (A240) – uhlíkové oceli běžné kvality typu St.3 podle GOST 380 (rozsah profilů od 6 do 40 mm);
- Pro kování třídy A-II (A300) – uhlíková ocel běžné kvality typu St.5 podle GOST 380 (rozsah profilů od 6 do 80 mm);
- Pro armatury třídy Ac-II (Ac300) – nízkouhlíkové vysoce kvalitní konstrukční oceli typu 10GT nebo 18G2S podle GOST 27772 (rozsah profilů od 10 do 40 mm);
- Pro vyztužení třídy A-III (A400) – středně uhlíková vysoce kvalitní konstrukční ocel typů 32G2R, 35GS dle GOST 27772 (rozsah profilů od 6 do 40 mm).
Volba třídy závisí na provozních zatíženích, kterým je železobetonová konstrukce konstrukce vystavena, protože všechna provozní napětí zachycuje pouze kovová součást. Pokládání rohových výztužných prvků je téměř vždy vyžadováno, protože napětí, která vznikají v rozích stěn, základů atd., jsou obzvláště vysoká.
Tažnost všech výše uvedených jakostí ocelí válcovaných za tepla je v rozmezí 65. 70 %, což umožňuje využít pro jejich zpracování procesy plastické deformace za studena. Zejména i nejodolnější betonářské oceli třídy A400 umožňují ohýbání bez praskání pod úhlem až 90 0 (bez zohlednění přirozeného odpružení materiálu). Přitom zpevnění ocelí je relativně malé.
Kromě tyčí je při výrobě výztuže zapotřebí vázací drát. Jeho průměr obvykle nepřesahuje 3-4 mm. Na rozdíl od tyčí má páskovací drát vždy přísně kulatý profil a je vyroben z měkké tvárné oceli St.3 nebo (pro kritičtější železobetonové konstrukce) z oceli 08kp podle GOST 1050.
Výběr vhodného typu ohýbacího zařízení je tedy dán fyzikálními a mechanickými vlastnostmi materiálu a požadovanou produktivitou.
Stroje poháněné tyčí
Charakteristickými rysy technologie plastické deformace, která je na takovém zařízení implementována, je postupné provádění řezných přechodů a následné ohýbání, protože lisování se provádí ze spojitého materiálu. Počet přechodů na takových strojích je proto minimálně dva (u některých modelů je zajištěna i editace a kalibrace nařezaných tyčových polotovarů). Neautomatizované zařízení (například stroj na ohýbání výztuže SGA50) se častěji používá pro ohýbání výztuže o průměru větším než 12 . 16 mm. Pro výztuž z ohýbacího drátu se používají specializované stroje.
Budeme uvažovat stroje pro stříhání a ohýbání výztuže na příkladu ohýbacích a stříhacích strojů SB6-12 (Čína), vyráběných v licenci německé firmy Schelle. Zařízení jednotky obsahuje následující uzly:
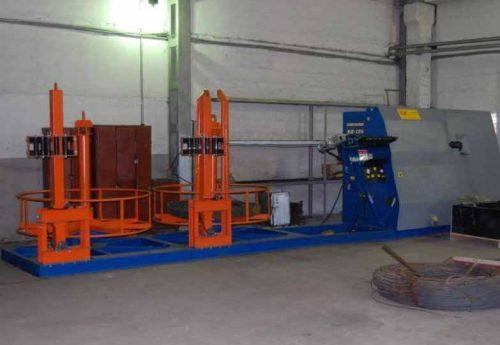
- Přijímací kazeta.
- Mechanismus pro podávání polotovarů (typ válce).
- Pohon řezacího mechanismu.
- Posuvník výřezu.
- Nastavitelné dorazy a svorky.
- Pneumokompresor.
- Gib slidery.
- Elektrický motor
- Ovládací panel počítače s vestavěným displejem.
- Vyhazovač.
Práce stroje na ohýbání výztuže je následující. Dříve obsluha zvolí program pro ohýbání obrobku, načež počítač nastaví požadovanou délku řezu původního obrobku a také zdvih ohýbacího jezdce s přihlédnutím k odpružení materiálu a geometrické konfiguraci obrobku. dokončený produkt. Se zahrnutím podávacího mechanismu se tyč rovná současně. Při posuvu na doraz se zapne pohon řezacího mechanismu, rozměrný obrobek se odřízne a posouvá koncovou částí materiálu do ohýbací polohy, kde se zafixuje. Kompresor zároveň vytváří tlak nutný k pohybu ohýbacího jezdce, dokud není zcela stlačen materiálem matrice, jejíž profil odpovídá tvaru finálního dílu. Když se jezdec pohybuje zpět, vyhazovač odebere produkt ze zóny zpracování, načež obsluha odebere hotový díl do nádoby.
Model SB6 provádí plošné ohýbání, stroje SB12 mohou provádět i prostorové ohýbání materiálu. Zařízení může pracovat i v plně automatickém režimu, pak funkcí obsluhy je pouze nahrání další tyče do kazety.
Podle podobného schématu mohou pracovat i ruční ohýbačky výztuže s funkcemi řezání a rovnání válcovaných výrobků.

Za další vývoj tohoto typu zařízení se považují plně automatizované stroje (např. AlbaDesa italské výroby). Zde se jako výchozí sortiment používá svitek a proces ražení probíhá kontinuálně. Produktivita se zvyšuje a celkové rozměry zařízení naopak klesají (odvíječ svitků je kompaktnější než kazeta).
V praxi výroby ohýbaných výztužných výrobků je někdy nevhodné pořizovat automatizované zařízení. Ohýbačka armatury je velmi kompaktní, jednoduchá a mnohem levnější. Omezením této technologie je nutnost předřezávání polotovarů “na míru”.
Typickým představitelem této techniky jsou domácí stroje na ohýbání výztuže SGA-1E. Je určen k provádění různých operací ohýbání tyčí, včetně jedno- a dvouúhlového ohýbání, hákového ohýbání, kruhového ohýbání atd.
Tyto stroje na ohýbání výztuže zahrnují:
- Typ svařovaného rámu.
- Elektrický motor
- Nástrojová deska.
- Pohon se šnekovou redukcí.
- Ovládací vačky.
- Ohýbací kotouč vybavený fixačními a pracovními prsty (analog razníku).
- Pevný přítlačný kolík (analog matice) upevněný na nástrojové desce.
- Elektronická řídicí jednotka, se kterou je cyklus deformace plně automatizován.

Stroj funguje takto. Vačky nastaví po lisování požadovanou konfiguraci dílu. Měřený obrobek se umístí a upevní do dutiny matrice, načež se pohon zapne a ohýbací kotouč deformuje tu část obrobku, která je mezi prsty. Při obrácení ohýbacího kotouče (provádí se při dosažení požadovaného úhlu ohybu, který je sledován snímačem úhlu natočení), pracovní prst uvolní tyč. Disk se zastaví, po kterém je hotový díl odstraněn ze zóny zpracování.
U ohýbačky SGA-1 je povolena změna profilu pracovních válců (například na čtverec), díky čemuž je popisované zařízení poměrně univerzální. Podobný princip fungování má ruční stroj na ohýbání výztuže. Všechny ohýbačky na výrobu tvarovek jsou tedy rotační zařízení.
Zařízení na ohýbání armovacího drátu
Výztužný drát je dodáván výhradně ve svitcích. Je zapotřebí mnohem více, protože tvar ohybu a průměry výchozího materiálu se mohou měnit v širokém rozsahu. K získání takových výrobků se proto používají domácí univerzální ohýbačky řady A72. Takové zařízení jsou rotační stroje vertikálního provedení a sestávají z:
- Řídící motor.
- Převod klínovým řemenem.
- Spínací systémy (spojky + brzda).
- hlavní šachta.
- Otočný rám s razníkem požadované konfigurace.
- Řezací nůž.
- Blok matric se svorkami.
- vyhazovač.
Po naplnění šachty do řezací matrice na přednastavený doraz se zapne pohon stroje. Poté je řezaný obrobek přiváděn do rotační zóny rotorů, které sekvenčně ohýbají polotovar do požadované konfigurace. Při posledním lisovacím přechodu se spustí vyhazovač a hotový díl se vyjme z deformační zóny a tam se přivede další obrobek.
Použití takových strojů má své opodstatnění v hromadné výrobě, protože výměna jezdců zabere hodně času a každá velikost dílu vyžaduje svůj vlastní pár “děrovací matrice”.
Technické charakteristiky uvažovaného typu zařízení jsou shrnuty v tabulce. Parametry ohýbacích strojů s více posuvy odpovídají požadavkům TU2-041.

Při analýze údajů v tabulce je třeba poznamenat, že toto zařízení je poměrně energeticky náročné, a proto by jeho faktor zatížení ve výrobních podmínkách měl být maximální.
Stroje na ohybovou výztuž G42 mají podobné vlastnosti. Trh nabízí i importované modely, zejména ohýbačky výztuže GW40, stroje Zitrek SB40b (vyrobeno v ČR + Čína) a podobně. Důležité je, že Zitrek při prodeji svých zařízení nabízí i zařízení pro ohybovou výztuž, která rozšiřuje technologické možnosti zařízení.
Aby podniky ušetřily peníze, musí kupovat stroje na ohýbání výztuže. Abyste se neztratili v jejich rozmanitosti vlastností, přečtěte si článek.

Stroj na ohýbání výztuže je zařízení, které je v moderním stavebnictví široce žádané. V závislosti na požadovaném výkonu mohou mít takové jednotky elektromechanický (méně často hydraulický) pohon, být ovládány ručně nebo pracovat v automatizovaném cyklu. Pohonný výkon takového zařízení je nízký, protože ohýbací procesy nevyžadují velkou spotřebu energie.
Rozsah aplikované výztuže
Tento typ válcované oceli se v souladu s požadavky GOST 5781 dodává ve stavu válcovaném za tepla. S průměrem průřezu do 27 mm to mohou být tyče a drát, nad 27 mm – pouze tyč. Mnohem méně obvyklé jsou výztužné profily čtvercového průřezu. Profil ocelové výztuže je speciální, s povrchovými zářezy různého typu a intenzity.

Bohatý není ani výběr jakostí ocelí určených pro ohybovou výztuž. V závislosti na provozních podmínkách jsou armatury rozděleny do 4 tříd a každá odpovídá určité jakosti oceli:
- Pro kování třídy A-I (A240) – uhlíkové oceli běžné kvality typu St.3 podle GOST 380 (rozsah profilů od 6 do 40 mm);
- Pro kování třídy A-II (A300) – uhlíková ocel běžné kvality typu St.5 podle GOST 380 (rozsah profilů od 6 do 80 mm);
- Pro armatury třídy Ac-II (Ac300) – nízkouhlíkové vysoce kvalitní konstrukční oceli typu 10GT nebo 18G2S podle GOST 27772 (rozsah profilů od 10 do 40 mm);
- Pro vyztužení třídy A-III (A400) – středně uhlíková vysoce kvalitní konstrukční ocel typů 32G2R, 35GS dle GOST 27772 (rozsah profilů od 6 do 40 mm).
Volba třídy závisí na provozních zatíženích, kterým je železobetonová konstrukce konstrukce vystavena, protože všechna provozní napětí zachycuje pouze kovová součást. Pokládání rohových výztužných prvků je téměř vždy vyžadováno, protože napětí, která vznikají v rozích stěn, základů atd., jsou obzvláště vysoká.
Tažnost všech výše uvedených jakostí oceli válcovaných za tepla je v rozmezí 65. 70 %, což umožňuje využít pro jejich zpracování procesy plastické deformace za studena. Zejména i nejodolnější betonářské oceli třídy A400 umožňují ohýbání bez praskání v úhlech až 900 (bez zohlednění přirozeného odpružení materiálu). Přitom zpevnění ocelí je relativně malé.
Kromě tyčí je při výrobě výztuže zapotřebí vázací drát. Jeho průměr obvykle nepřesahuje 3-4 mm. Na rozdíl od tyčí má páskovací drát vždy přísně kulatý profil a je vyroben z měkké tvárné oceli St.3 nebo (pro kritičtější železobetonové konstrukce) z oceli 08kp podle GOST 1050.
Výběr vhodného typu ohýbacího zařízení je tedy dán fyzikálními a mechanickými vlastnostmi materiálu a požadovanou produktivitou.
Stroje poháněné tyčí
Charakteristickými rysy technologie plastické deformace, která je na takovém zařízení implementována, je postupné provádění řezných přechodů a následné ohýbání, protože lisování se provádí ze spojitého materiálu. Počet přechodů na takových strojích je proto minimálně dva (u některých modelů je zajištěna i editace a kalibrace nařezaných tyčových polotovarů). Neautomatizované zařízení (například stroj na ohýbání výztuže SGA50) se častěji používá pro ohýbání výztuže o průměru větším než 12 . 16 mm. Pro výztuž z ohýbacího drátu se používají specializované stroje.
Budeme uvažovat stroje pro stříhání a ohýbání výztuže na příkladu ohýbacích a stříhacích strojů SB6-12 (Čína), vyráběných v licenci německé firmy Schelle. Zařízení jednotky obsahuje následující uzly:

- Přijímací kazeta.
- Mechanismus pro podávání polotovarů (typ válce).
- Pohon řezacího mechanismu.
- Posuvník výřezu.
- Nastavitelné dorazy a svorky.
- Pneumokompresor.
- Gib slidery.
- Elektrický motor
- Ovládací panel počítače s vestavěným displejem.
- Vyhazovač.
Práce stroje na ohýbání výztuže je následující. Dříve obsluha zvolí program pro ohýbání obrobku, načež počítač nastaví požadovanou délku řezu původního obrobku a také zdvih ohýbacího jezdce s přihlédnutím k odpružení materiálu a geometrické konfiguraci obrobku. dokončený produkt. Se zahrnutím podávacího mechanismu se tyč rovná současně. Při posuvu na doraz se zapne pohon řezacího mechanismu, rozměrný obrobek se odřízne a posouvá koncovou částí materiálu do ohýbací polohy, kde se zafixuje. Kompresor zároveň vytváří tlak nutný k pohybu ohýbacího jezdce, dokud není zcela stlačen materiálem matrice, jejíž profil odpovídá tvaru finálního dílu. Když se jezdec pohybuje zpět, vyhazovač odebere produkt ze zóny zpracování, načež obsluha odebere hotový díl do nádoby.
Model SB6 provádí plošné ohýbání, stroje SB12 mohou provádět i prostorové ohýbání materiálu. Zařízení může pracovat i v plně automatickém režimu, pak funkcí obsluhy je pouze nahrání další tyče do kazety.
Podle podobného schématu mohou pracovat i ruční ohýbačky výztuže s funkcemi řezání a rovnání válcovaných výrobků.

Za další vývoj tohoto typu zařízení se považují plně automatizované stroje (např. AlbaDesa italské výroby). Zde se jako výchozí sortiment používá svitek a proces ražení probíhá kontinuálně. Produktivita se zvyšuje a celkové rozměry zařízení naopak klesají (odvíječ svitků je kompaktnější než kazeta).
V praxi výroby ohýbaných výztužných výrobků je někdy nevhodné pořizovat automatizované zařízení. Ohýbačka armatury je velmi kompaktní, jednoduchá a mnohem levnější. Omezením této technologie je nutnost předřezávání polotovarů “na míru”.
Typickým představitelem této techniky jsou domácí stroje na ohýbání výztuže SGA-1E. Je určen k provádění různých operací ohýbání tyčí, včetně jedno- a dvouúhlového ohýbání, hákového ohýbání, kruhového ohýbání atd.
Tyto stroje na ohýbání výztuže zahrnují:
- Typ svařovaného rámu.
- Elektrický motor
- Nástrojová deska.
- Pohon se šnekovou redukcí.
- Ovládací vačky.
- Ohýbací kotouč vybavený fixačními a pracovními prsty (analog razníku).
- Pevný přítlačný kolík (analog matice) upevněný na nástrojové desce.
- Elektronická řídicí jednotka, se kterou je cyklus deformace plně automatizován.

Stroj funguje takto. Vačky nastaví po lisování požadovanou konfiguraci dílu. Měřený obrobek se umístí a upevní do dutiny matrice, načež se pohon zapne a ohýbací kotouč deformuje tu část obrobku, která je mezi prsty. Při obrácení ohýbacího kotouče (provádí se při dosažení požadovaného úhlu ohybu, který je sledován snímačem úhlu natočení), pracovní prst uvolní tyč. Disk se zastaví, po kterém je hotový díl odstraněn ze zóny zpracování.
U ohýbačky SGA-1 je povolena změna profilu pracovních válců (například na čtverec), díky čemuž je popisované zařízení poměrně univerzální. Podobný princip fungování má ruční stroj na ohýbání výztuže. Všechny ohýbačky na výrobu tvarovek jsou tedy rotační zařízení.
Zařízení na ohýbání armovacího drátu
Výztužný drát je dodáván výhradně ve svitcích. Je zapotřebí mnohem více, protože tvar ohybu a průměry výchozího materiálu se mohou měnit v širokém rozsahu. K získání takových výrobků se proto používají domácí univerzální ohýbačky řady A72. Takové zařízení jsou rotační stroje vertikálního provedení a sestávají z:
- Řídící motor.
- Převod klínovým řemenem.
- Spínací systémy (spojky + brzda).
- hlavní šachta.
- Otočný rám s razníkem požadované konfigurace.
- Řezací nůž.
- Blok matric se svorkami.
- vyhazovač.
Po naplnění šachty do řezací matrice na přednastavený doraz se zapne pohon stroje. Poté je řezaný obrobek přiváděn do rotační zóny rotorů, které sekvenčně ohýbají polotovar do požadované konfigurace. Při posledním lisovacím přechodu se spustí vyhazovač a hotový díl se vyjme z deformační zóny a tam se přivede další obrobek.
Použití takových strojů má své opodstatnění v hromadné výrobě, protože výměna jezdců zabere hodně času a každá velikost dílu vyžaduje svůj vlastní pár “děrovací matrice”.
Technické charakteristiky uvažovaného typu zařízení jsou shrnuty v tabulce. Parametry ohýbacích strojů s více posuvy odpovídají požadavkům TU2-041.

Při analýze údajů v tabulce je třeba poznamenat, že toto zařízení je poměrně energeticky náročné, a proto by jeho faktor zatížení ve výrobních podmínkách měl být maximální.
Stroje na ohybovou výztuž G42 mají podobné vlastnosti. Trh nabízí i importované modely, zejména ohýbačky výztuže GW40, stroje Zitrek SB40b (vyrobeno v ČR + Čína) a podobně. Důležité je, že Zitrek při prodeji svých zařízení nabízí i zařízení pro ohybovou výztuž, která rozšiřuje technologické možnosti zařízení.


