Pro některé to není vůbec problém. Někdo našel „magický“ poměr zvratů a už se vaří. Ale o tom, jak nastavit poloautomatický stroj „podle Feng Shui“, se toho moc nedočtete. Lidé, kteří obvykle popisují „jak nastavit“, jsou obvykle zkušení svářeči a nerozumí problémům začátečníků. Sám jsem velmi začínající svářeč a myslím, že to, co jsem napsal, se bude hodit těm, kteří poloautomatický hořák berou do ruky poprvé. Netvrdím, že jsem „pravda“, kterou jsem navrhl.
Pro začátek trochu vody. Jak by měl oblouk „znít“ (zhzhzhzhzhzhzhzzzzzzzzzzzzzzzz) – nebudu popisovat. Podívejte se na videa na You Tube a poslouchejte, 5-10 kusů, dokud nepochopíte, jaký by měl být zvuk. Kupodivu byl zvuk oblouku mým hlavním referenčním bodem.
Dále si pamatujeme, že pro svařování v různých prostorových polohách, různých spojích a různých tloušťkách kovu budou vyžadována různá nastavení.
Neexistuje žádné „kouzelné“ nastavení, které uvaří vše.
Pro někoho to bude zjevení, ale je to krutá realita. Ve skutečnosti – změnou nastavení poloautomatu – řídíme, kolik tepla bude investováno do svařovaných dílů a zároveň vynaložené na tavení svařovacího drátu. Tenké díly (například 0,8 + 0,8 mm) vyžadují méně tepla, jinak dojde k propálení a při svařování něčeho silnějšího (například 2 + 2 mm) je potřeba více tepla, jinak bude nedostatek penetrace a svařování se prostě „nasere“. Analogicky s elektrodovým svařováním to “tvrzení” svářeči nazývají “přičítání nebo odečítání proudu”.
Nicméně v PA (poloautomatické) – dvě hlavní nastavení – напряжение и podávání drátu. Povádění drátu může být některými výrobci nazýváno „proudové“; ve skutečnosti je to totéž, protože s rostoucí rychlostí podávání drátu se zvyšuje svařovací proud a naopak. Pero напряжение – zvyšuje nebo snižuje napětí oblouku, ale proces svařování v PA je navržen tak, že při zvýšení napětí se zvýší i svařovací proud.
Hlavní věc, kterou je třeba pochopit, je, že nastavení napětí a posuvu drátu v poloautomatickém zařízení jsou silně propojeny. Existuje jen malá oblast vzájemných poloh nastavení, ve kterých bude probíhat stabilní, pohodlný a „správný“ proces svařování. To lze vysvětlit kresbou z nějaké sovětské knihy:
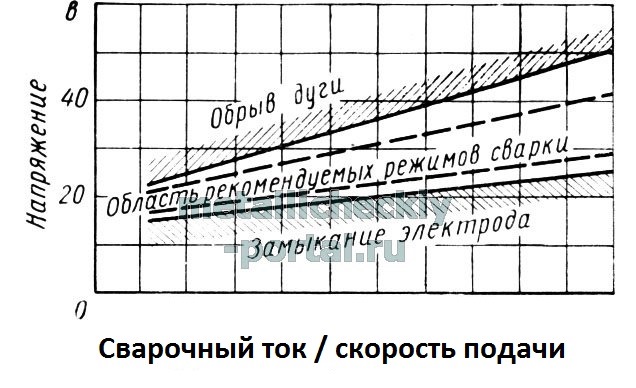

Záměrně jsem odstranil hodnoty podél vodorovné osy. Protože tady ležípřepadení #1“
Nastavení poloautomatického stroje závisí na mnoha podmínkách a může být vyžadováno seřízení, i když se na seřízení nikdo nedotkl.
Uvedu jen několik bodů, které umožní pochopit řečené. Nastavení PA se změní, protože:
1) Rozpočtové PA nemají totožné nastavení z důvodu kolísání parametrů dílů při výrobě a výrobce takový úkol nemá, tzn. i když máte dva stejné PA, jejich nastavení se může velmi lišit;
2) Může být jiný stav napájecí sítě 220 V, kde je PA připojeno – tahy a tenké kabely dají jiná nastavení oproti normální, „tvrdé“ napájecí síti, nebo prostě soused v družstvu „zapnutý“ něco mocného (důležitá poznámka – transformátorový PA během výpadků sítě může vařit hůř nebo vůbec nevařit, ale nerozbije se a invertorový se uvaří, ale může se spálit z výpadků . );
3) Typ (směs nebo oxid uhličitý) nebo složení ochranného plynu – stejně jako to, zda bylo složení směsi přesně dodrženo při tankování, to vše ovlivní nastavení. Vyměnili jsme plyn a nevaří – upravíme to;
4) V létě se vařilo při +35 a v zimě – při -25 – ke svařování dvou stejných dílů bude potřeba jiný tepelný příkon (výkon vynaložený na vytápění), což bude vyžadovat různá nastavení;
5) Pro různé průměry a značky drátu – budou různá nastavení;
6) Vyměnili jsme cívku za novou, znovu seřídili brzdu cívky – nastavení „odjede“ . nebo je možná objímka trochu ucpaná a znovu – nastavení;
7) Budou existovat různá nastavení pro různé prostorové polohy a typy spojení;
Při změně tloušťky svařovaného kovu musíte odpovídajícím způsobem změnit nastavení.
Možná jsem zapomněl, ale to nevadí. Je důležité pochopit, že PA budete muset často konfigurovat nebo upravovat, a proto je třeba zvládnout samotný proces nastavení, schopnost „chytit režim“ a upravit jej, a není na tom nic složitého.
Při 100% je nutné znovu vyhledat „oblast výkonu svařování“:
1) změnil průměr nebo značku, typ drátu (například samoochranný na poměděný);
2) změnil typ ochranného plynu, například oxid uhličitý na směs, nebo směs nyní s jiným poměrem plynů;
3) změnili poloautomat, dokonce na úplně stejný (viz výše).
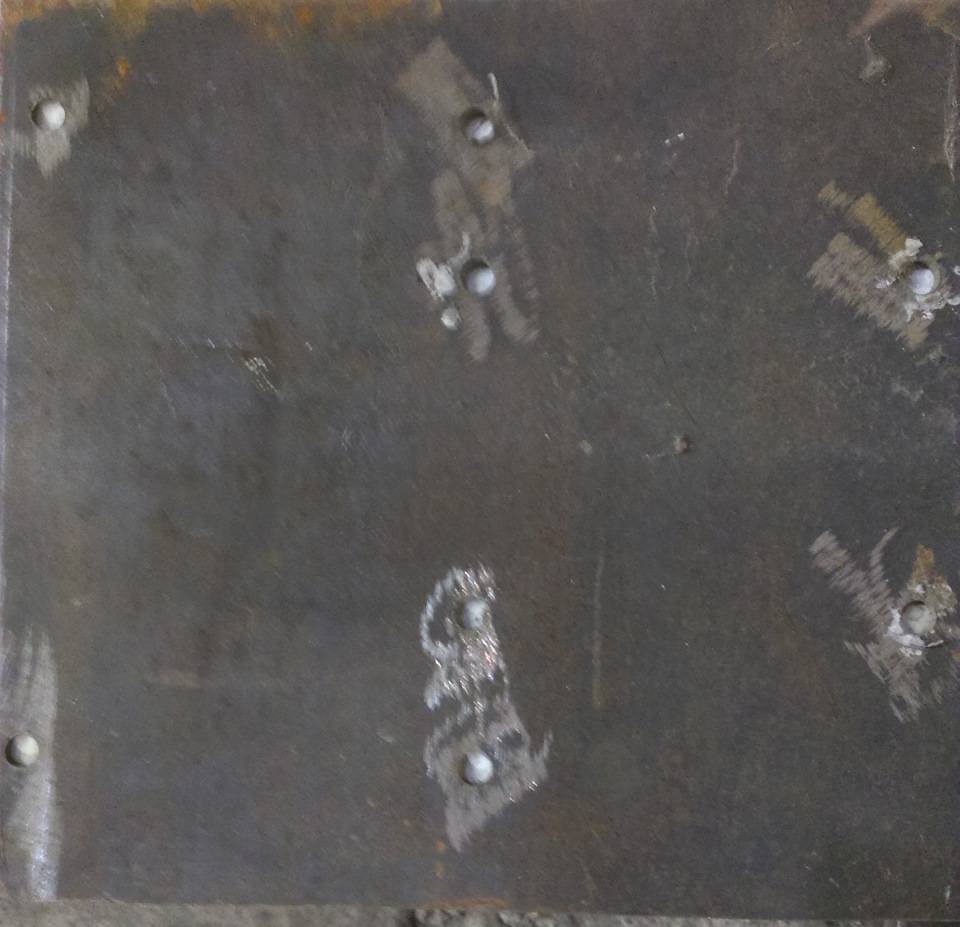
Dost bylo „vody“, nyní k samotnému nastavení. Popíšu, jak najít velmi „oblast doporučených režimů“. O seřízení přívodu plynu beze mě bylo napsáno mnoho a také o tom, jak navléknout drát a upravit jeho tlak. Budeme předpokládat, že je to provedeno správně. Nejprve hledáme „experimentální“ kus železa o tloušťce 4-5 mm a rozměrech přibližně 30*30 cm – to stačí. Žehličku vyčistíme do lesku od žita, barvy a všeho ostatního:
poté nastavíme napětí na 15-16 voltů, průměrný posuv drátu (proud) a připravíme se na výrobu „válečků“ na kusu železa tak, že jedna ruka je s hořákem a druhá se může otáčet ladicí knoflíky. Začneme vařit – abychom vedli „váleček“, a zároveň nastavujeme tam a zpět buď napětí, nebo posuv drátu, dosáhneme toho nejkrásnějšího zvuku (podobného tomu, co jsme slyšeli ve vidyashki), čím je čistší zhzhzhzhzhzzzzz – tím lépe. Na průnik a tvar válečku zatím nehledíme, důležitý je správný zvuk a typ oblouku – rovnoměrný, s drobnými cákanci.
Pokud při daném napětí nebylo možné najít „pracovní bod“, zkoušíme o něco vyšší, 1-1,5 voltu. Je velmi důležité najít poměr napětí/posuv drátu, při kterém bude „správný oblouk a správný zvuk“ – to bude výchozí bod pro další ladění poloautomatu, aby pracoval v zóně optimálního nastavení.
Byl tedy nalezen první provozní bod, ve kterém poloautomatický stroj pracuje správně. Zapisujeme hodnoty regulátorů, u kterých k tomu došlo. Nyní, aniž bychom změnili hodnotu napětí, snížíme podávání drátu a sledováním zvuku/oblouku hledáme minimální hodnotu podávání drátu, při které je proces stále normální a stabilní. Když najdeme minimální posuv, při konstantním napětí a stabilním oblouku, tuto hodnotu zapíšeme. Poté stejným způsobem hledáme maximální posuv drátu při konstantním napětí. Po zjištění maxima se zaznamená i tato hodnota.
V této fázi – máme jeden tabulkový záznam – by se při daném napětí mělo svařovat z této polohy do této polohy rukojeti posuvu drátu.
Dále snížíme napětí o 0,5 voltu a opět hledáme minimální a maximální posuv drátu, při kterém je svařovací proces správný a stabilní. Získané hodnoty zapíšeme.
„Měření“ opakujeme s poklesem napětí o 0,5 V, dokud PA nebude moci vařit – sami uvidíte minimum, až váš poloautomatický přístroj s poklesem napětí přestane stabilně vařit. Hlavní je nezapomenout zapsat nalezená minima a maxima napájení pro každé napětí.
Poté, co byly nalezeny a zaznamenány „nejslabší“ provozní režimy PA, vrátíme nastavení do prvního nalezeného pracovního bodu, zvýšíme napětí o 0,5 voltu a znovu najdeme minimální a maximální posuv drátu se „správným zvukem a krásným obloukem“. “. Výsledky zapisujeme.
Pokračujeme v úpravách – měření, zvýšení napětí o 0,5 voltu. V určitém okamžiku, po dalším zvýšení napětí, uvidíte a uslyšíte, že už není ten správný zvuk, začal přenos velkých kapiček kovu z drátu do svarové lázně (a celou tu dobu nastavíte na „režim svařování krátkým obloukem se zkraty“), pak musíte zastavit – nalezena oblast nastavení.
Podle vámi sestavené tabulky, kde každé napětí odpovídá minimálnímu a maximálnímu posuvu drátu, si můžete nakreslit graf s oblastí, ve které byste měli „pracovat“.
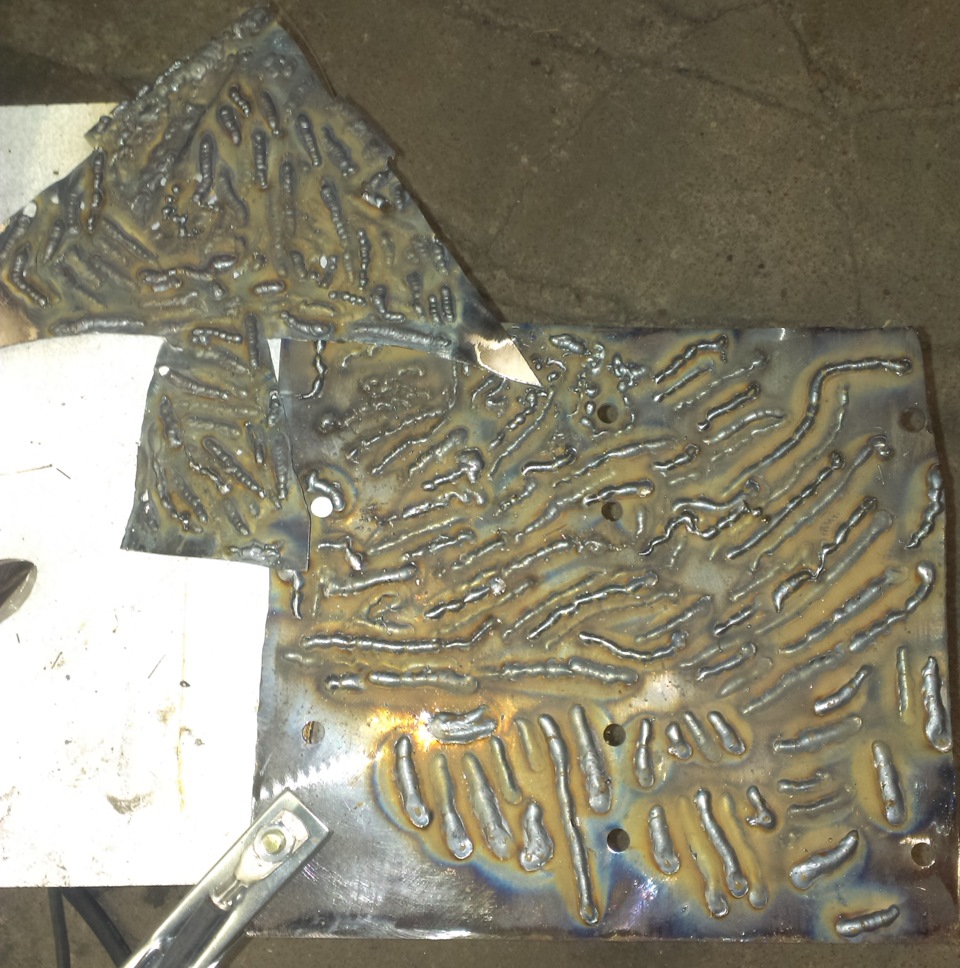
Po „zkouškách a úpravách“ kus železa vypadal takto:
Pro můj PA Kontur-180, drát 0,6 mm a ochranný plyn oxid uhličitý, jsem dostal následující graf:
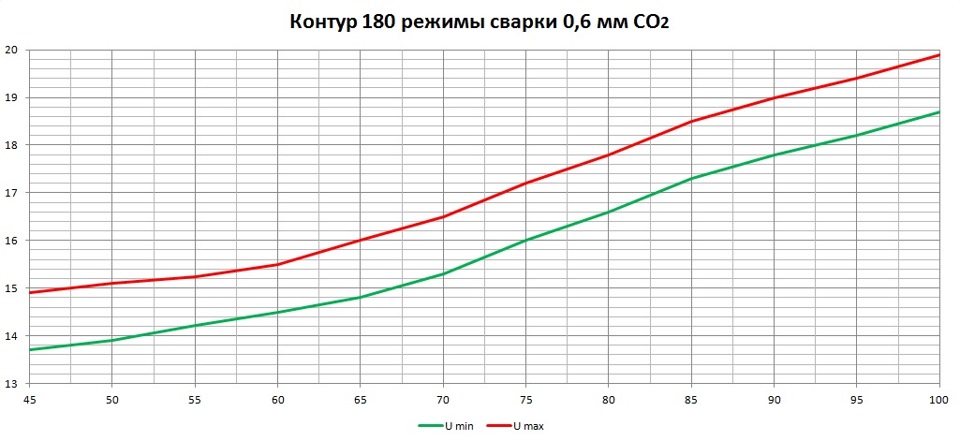
Mezi zelenou a červenou linkou – vaří krásně a pohodlně.
U tenkého drátu – 0,6 mm byla odhalena zvláštnost v nastavení – bylo snazší najít minimální a maximální napětí při konstantním posuvu drátu. Pro drát 0,8 mm bylo jednodušší měřit, jak je popsáno výše.
Nyní – pár slov, proč jsem to potřeboval – používám výsledný graf. Pokud je potřeba více „tepla“, volím pracovní bod vpravo podle grafu, pokud velmi „smaží“, posunu se doleva. Pokud je potřeba více tepla se stejným podáváním drátu do svarové lázně, přidám napětí v grafu a naopak .
Doufám, že to, co jsem napsal, bylo alespoň pro někoho užitečné a dvě hodiny na sepsání tohoto „pojednání“ nebyly promarněny. Připomínky v komentářích vítám, jsem svářeč úplně začátečník a mohl bych napsat něco špatně.
V tomto článku budeme hovořit o poloautomatických modelech, které mají na ovládacím panelu následující ovládací prvky:

- regulace napětí – napětí;
- aktuální regulace – proud (Stojí za zmínku, že řízení svařovacího proudu v poloautomatických strojích se správněji nazývá nastavením posuvu drátu);
- indukčnost – indukčnost.
Zvažme, jakou metodu použít, abychom úspěšně nakonfigurovali invertorová zařízení se třemi ovládacími knoflíky (Podobné ovládání se nachází u zařízení řady OVERMAN, DÁLNICE, ULTIMATE a na mnoha dalších, ale algoritmus pro nastavení bude téměř stejný).
Níže se pokusíme vysvětlit, jak se parametry vzájemně ovlivňují a jak nastavit zařízení v různých podmínkách: jiný plyn, různé tloušťky kovu a drátu, různé materiály obrobků. Vytvořme univerzální algoritmus, podle kterého bude možné krok za krokem dojít k požadovanému výsledku.
Poloautomatické nastavení. řídící orgány.
Samotný proces se nazývá svařování elektrickým obloukem, to znamená, že abychom měli nějaký druh svařování, musíme v obvodu vytvořit elektrické napětí. Pokud v obvodu není napětí, tak ať otočíme kteroukoli klikou (posuv drátu, indukčnost), je jasné, že se nic elektrického nestane.
Nejprve tedy musíte vytvořit napětí v naší síti. Pro závislost napětí a použitého materiálu pro ladění je samozřejmě lepší použít referenční svařovací tabulky. Ale když neexistují žádné referenční nebo tabulkové údaje, začněme jednodušeji. Na začátku nastavíme napětí poměrně přibližně. Li materiál tenký, kroutit knoflík blíže k minimálním hodnotám. Pokud je materiál průměrnýpak v střední. Pokud materiál tuk, pak musíme vzítplná síla, otočte knoflíkem na maximum. Ale i k vysokým mocnostem je nejlepší přistupovat někde uprostřed.

Mimochodem, nezapomeňte si vybrat svařovací drát ze stejného materiálu, se kterým pracujete, a vhodný průměr. Pro práci s tenkým materiálem musí být tenký i drát. Pro ocel musí být drát ocelový, pro nerez – nerez, pro hliník – hliník.
Vraťme se k napětí, pokud je materiál tenký – dejte napětí na začátek (přibližně). Pokud potřebujeme přidat kapacitu, máme ještě čas dodat více.
Dále přejdeme k druhému peru.

Nejčastěji se tomu říká “svařovací proud“ – ale ve skutečnosti to není žádný proud. Peru se tak říká pro snadné vnímání. Vlastně tohle nastavení posuvu drátu. Zvyšováním nebo snižováním této úpravy jednoduše zvyšujeme nebo snižujeme napětí na motoru posuvu. Ve svařovacích strojích motor mimochodem používá obyčejný, komutátorový stejnosměrný motor, jako v autě ze stěračů nebo z kamen na nějakém náklaďáku. Zvláštností takového motoru je, že když se změní napětí, změní se rychlost otáčení, a to uděláme otáčením tohoto knoflíku. Tato rukojeť není žádným způsobem spojena s žádným měničem, proudovými obvody nebo jinými obvody. Knoflík „svařovacího proudu“ je jednoduše potenciometr, který zvyšuje nebo snižuje napětí do motoru. Motor tedy přivádí drát na místo svařování rychleji nebo pomaleji. Ve skutečnosti stačí otevřít víko, otočit rukojetí a sledovat, jak se válečky točí.
Připomeňme si tedy energii, výkon procesu, ke kterému dojde ve svařovacím oblouku, procesní teplotu, přenosovou frekvenci, délku oblouku atd. Zpočátku získáme regulaci napětí. Zhruba řečeno, svařovací napětí je energie procesu. A druhým knoflíkem, ovládajícím otáčky motoru posuvu, regulujeme přenos svařovací elektrody do svarové lázně. Pokud máme velmi nízkou rychlost, dojde k přenosu v jednotlivých zkratech, jako při explozích. Proces bude takový cvakavý, ostrý, kapky s obrovským množstvím cáknutí. Poté plynule přidáváme posuv drátu a pozorujeme proces. Zkraty jsou stále častější a nakonec se spojí do jediného zvuku, jako je šumění. V ideálním případě se jedná o zvuk řádově 100 Hz. Obecně je frekvence od 70 Hz, ale rozsah 120-130 Hz už lidské ucho vnímá jako plynulé bzučení. V místě svařování si okamžitě všimneme, že se rozstřik zmenšil a někde v této zóně začínáme hledat ideální bod. Doporučujeme experimentovat, otočte knoflíkem “svařovací proud” trochu doprava, trochu doleva. Nejprve jsou pohyby velké, pak menší, opakujte trochu doprava, trochu doleva. Nakonec sami najdete bod s optimálním převodem. Knoflíkem rychlostního posuvu totiž nastavujeme přesun kovu do svařovací zóny.
Po nastavení procesu získáme charakteristickou délku oblouku. Na fyzikální stránce tohoto jevu bude pro každou délku oblouku existovat charakteristický odpor. Podle známého vzorce, vydělením napětí tímto odporem, dostaneme svařovací proud. Přesně to chtěli inženýři naznačit nápisem této úpravy. Zdálo se, že se snaží předpovědět, jaký by byl proud, kdyby bylo zvoleno správné podávání drátu. Stává se ale, že to mate jak profesionály, tak amatéry. Mnoho lidí si myslí, že proud lze korigovat, samozřejmě je možné korigovat proud, ale nemůžete to udělat bez zničení optimálního nastavení napětí a napájení.
Existuje jeden optimální rovnovážný bod mezi svařovacím napětím a rychlostí podávání drátu. Pokud si představíte graf se dvěma protínajícími se křivkami, pak jejich průsečík a malá oblast kolem tohoto bodu je proces svařování. Posuv trochu kolísá, oblouk trochu kolísá, hořákem neustále trochu pohybujeme. Z tohoto důvodu se opět mění délka oblouku a mění se proudy. Ale je úplně špatně říkat například, že jsme pracovali na 90A, ale potřebujeme 140A, a stačí otočit jedním knoflíkem. Pokud jste jednou našli rovnováhu a získali dobrý svařovací proces, pak je nemožné zvýšit proud, aniž byste narušili svařovací proces. Narušíme optimální nastavení, narušíme přenos, nebo se zvětší rozstřik, nebo se velmi zkrátí délka oblouku, místo dobrého pokládky dojde k podříznutí, popálení, nebo k zaseknutí drátu s periodickými výbuchy. Poté se můžete velmi dlouho divit, co se stalo, napájení nefunguje nebo je přívodní kanál hořáku ucpaný nebo něco jiného. Ve skutečnosti jste proces jednoduše stabilizovali, nebo spíše srazili optimální nastavení zařízení. Je třeba si uvědomit, že tento bod je jeden a pracujete v jeho blízkosti.
Nyní přejdeme k třetí rukojeť naše zařízení.

Indukčnost je dynamika měniče, kterou můžeme ovládat i ručně. Co znamená “dynamický”? Na malých máme velmi malé kapičky, jsou přenášeny s velmi vysokou frekvencí, to vše je pochopitelné a je to vidět okem i sluchem. Zde nejsou žádné pochybnosti.
Pokud máme malá indukčnost, pak dostaneme velmi malé kapičky, které jsou přenášeny do svarové lázně s velmi vysokou frekvencí. Každý pokles je rázem proudu a napětí. Jak rychle dokáže zařízení zvýšit napětí a poté jej resetovat, stejně rychle může vytvořená kapka projít z elektrodového drátu do svarové lázně. Střílel proudem, pustil kapku, střílel proudem, pustil kapku. To vše se samozřejmě děje s velkou frekvencí. Pro přenášení malých kapiček při nízkých proudech musí být dynamika vysoká, to znamená nízká indukčnost. Pokud máme velké proudy, pak se kapka na oblouku zvětší.
Pokud například pracujeme se svařovacími proudy 200A, abychom vyhladili rozstřik, měli bychom přidat indukčnost. Nezapomínejte pracovat kreativně, začněme od poloviny úpravy a v případě potřeby ji můžeme zatočit na maximum. Při maximálních proudech se u jednoduchých zařízení nevyhneme úplnému potřísnění kovu. Takový problém mohou vyřešit pouze moderní synergické komplexní stroje, které mají patřičně výkonný mikroprocesor, který umí implementovat i pulzní technologie, nebo technologie podobné STI, ColdARC, Root. Ale o tom teď nejde. Hovoříme o relativně jednoduchém nástroji, kde se ručně snažíme synchronizovat dynamiku procesu, a potřebujeme jej kreativně využít. Při vysokých proudech, znovu opakujeme, nebude možné dosáhnout tak malého rozstřiku jako při malých proudech, ale přesto je lepší mít alespoň nějaký regulátor, než nemít vůbec nic. Overman, Ultimate a podobná zařízení se třemi rukojeťmi jsou proto již velmi dobrou variantou. V některých případech je možné naladit velmi dobré režimy.
Zejména při velmi malých hodnotách indukčnosti, napětí a posuvu drátu je OVERMAN schopen dosáhnout výsledků velmi podobných procesu STT společnosti Lincoln Electric. Ale aby se takové procesy opakovaly, musíte samozřejmě nejprve získat rozsáhlé zkušenosti s prací na těchto zařízeních, abyste pochopili, jak fungují moderní stroje s synergickým invertorem s výkonným procesorem. Pokud podrobně pochopíte, jak funguje profesionální evropský stroj, pak velmi často můžete proces opakovat na jednoduchém stroji se třemi rukojeťmi.
Můžete se podívat na video “Z první osoby”, které názorně ukazuje pohled svářečského inženýra G.K. AURORA na obecných principech ladění poloautomatů vybavených třemi ladícími knoflíky (AuroraPRO OVERMAN / SPEEDWAY / SKYWAY)


