kácení je operace, při které se pomocí dláta a kovového kladiva odebírají z obrobku vrstvy kovu nebo se obrobek řeže.
Fyzikálním základem řezání je působení klínu, jehož tvar je pracovní (řezací) částí dláta. Řezání se používá v případech, kdy je obrábění obrobků obtížné nebo iracionální.
Pomocí řezání se z obrobku odstraní (odříznou) kovové nerovnosti, odstraní se tvrdá kůra, okuje, ostré hrany dílu, vyřežou se drážky a drážky, plech se rozřeže na kusy.
Řezání se obvykle provádí ve svěráku. Řezání listového materiálu na kusy lze provádět na desce.
Hlavním pracovním (řezným) nástrojem při řezání je dláto a kladivo je bicí nástroj.

Studený sekáč (obrázek z nástrojové uhlíkové oceli U7A nebo U8A. Skládá se ze tří částí: tlumicí, střední a pracovní. šoková část 1 je vyrobena zužující se nahoru a její vrchol (úderník) je zaoblený; pro střední část 2 dláto se při řezání drží; pracovní (řezná) část 3 má klínovitý tvar.
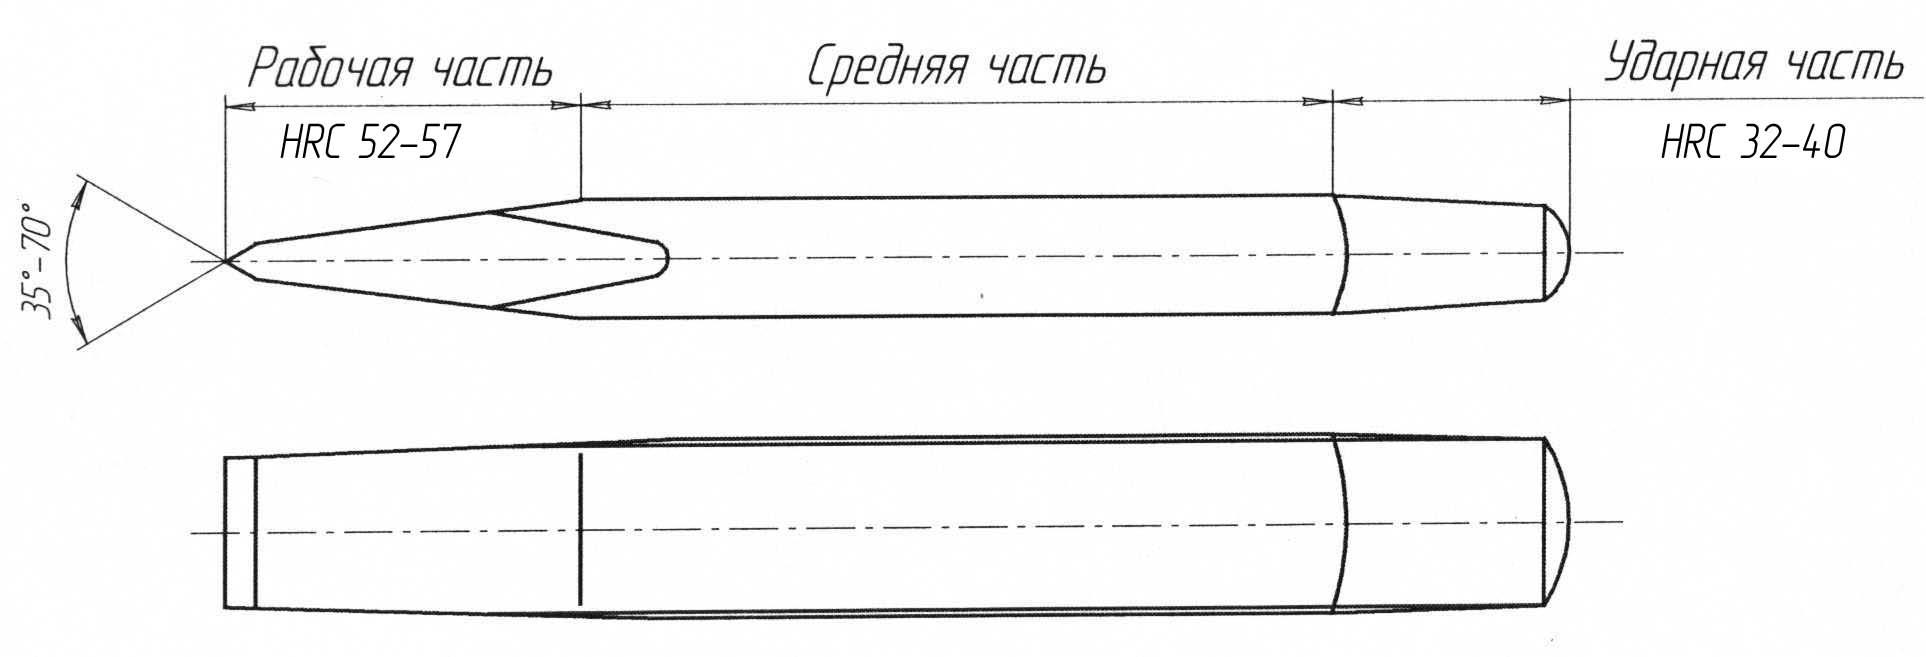
Obrázek 8 Stolní sekáč
Úhel ostření se volí v závislosti na tvrdosti zpracovávaného materiálu. Pro nejběžnější materiály se doporučují následující úhly zkosení:
– pro tvrdé materiály (tvrdá ocel, litina) – 70 °;
– pro materiály střední tvrdosti (ocel) – 60 °;
– pro měkké materiály (měď, mosaz) – 45°;
– pro hliníkové slitiny – 35°.
Kreutzmeisel – dláto s úzkým břitem (obrázek 10), určené pro vyřezávání úzkých drážek, drážek pro pero s nízkou přesností a odřezávání hlav nýtů. Takové dláto lze také použít k odstranění širokých vrstev kovu: nejprve se úzkým dlátem vyříznou drážky a zbývající výčnělky se odříznou širokým dlátem.
Zámečnická kladiva, používané při řezání kovů, existují dva typy: s kolo a náměstí svižně. Hlavní charakteristikou kladiva je jeho hmotnost.
Kulatá kladiva jsou číslována: 1. až 6. Jmenovitá hmotnost kladiva č. 1 je 200 g; č. 2 – 400 g; č. 3 – 500 g; č. 4 – 600 g; č. 5 – 800 g; č. 6 – 1000 g. Kladiva s hranatým čelem jsou číslována 1 až 8 a váží od 50 do 1000 g.
Materiál kladívek je ocel 50 (nikoliv spodní) nebo ocel U7.
Pracovní konce kladiv jsou tepelně zpracovány na tvrdost HRC 49-56 na délku rovnající se 1/5 celkové délky kladiva od obou konců.
Pro kovoobráběcí práce se používají kladiva s kulatým úderníkem č. 2 a 3 a se čtvercovým úderníkem č. 4 a 5. Délka násady kladiva je cca 300-350 mm.
3.4 Řezání kovů
Řezání – zámečnická činnost k oddělení celku kus (přířezy, díly) na díly. Provádí se bez úběru třísky: drátořezy, nůžkami a řezačkami trubek as úběrem třísek: pilami, pilami, frézami a speciálními metodami (řezání plynem, anodově-mechanické a elektrické jiskrové řezání, plazmové řezání).
Drát se stříhá jehlovými kleštěmi (kleštěmi), listový materiál – nůžkami; kulatý, čtvercový, šestihranný a pásový materiál malých průřezů – s ručními pilami, a velké části na řezacích strojích s pilovými listy, kotoučovými pilami, speciálními metodami.
Podstatou operace stříhání kovu jehlovými kleštěmi (kleštěmi) a nůžkami je rozdělení drátu, plechu nebo pásového kovu na části pod tlakem dvou klínů (řezacích nožů) pohybujících se k sobě.
Jehlové kleště odříznout (ukousnout) kulaté ocelové díly a drát. Vyrábějí se o délce 125 a 150 mm (pro odstřižení drátu do průměru 2 mm) a délce 175 a 200 mm (pro průměry do 3 mm).
Řezné hrany čelistí jsou rovné a ostře nabroušené pod úhlem 55-60°. Frézy jsou vyrobeny z uhlíkové nástrojové oceli U7, U8 nebo oceli 60-70. Houby jsou tepelně zpracovány na tvrdost HRC 52-60.
Ruční nůžky Určeno pro řezání měkkých ocelových plechů, mosazi, hliníku a dalších kovů. Vyrábějí se v délkách 200 a 250 mm pro řezání kovu do tloušťky 0,5 mm, 320 mm (pro tloušťku 0,75 mm), 400 mm (pro tloušťku 1 mm).
Materiál nůžek je ocel 65, 70. Čepele nůžek jsou tepelně zpracovány na tvrdost HRC 52-58. Řezné hrany nožů jsou ostře nabroušené pod úhlem 70°. Čepele nůžek se v zavřeném stavu vzájemně překrývají a přesah na koncích nepřesahuje 2 mm.
Židle nůžky řezání plechu do tloušťky 3-5 mm. Jedna z rukojetí nůžek je ohnutá v úhlu 90° a je pevně připevněna ke stolu nebo jiné podložce. Délka pracovní rukojeti nůžek je 400-800 mm, řezná část je 100-300 mm.
Pákové nůžky používá se pro řezání plechů do tloušťky 5 mm. Nůžky jsou vyrobeny z nástrojové oceli U8A a tepelně zpracované na tvrdost HRC 52-58. Úhel ostření břitů nožů je 75-85°.
Řezačky trubek Určeno pro ruční řezání tenkostěnných (plynových) trubek z měkké oceli, řezání se provádí bez odstraňování třísek. Jsou k dispozici ve dvou velikostech: pro řezání trubek od 1/2 do 2″ a pro trubky od 1 do 3″.
Hlavní části řezačky trubek jsou válečky: jeden řezný (pracovní) a dvě vodítka. Trubka je řezána pracovním válcem; zároveň je upevněn na vodicích kladkách a utažen šroubem.
Ruční pila (Obrázek 9, a) se používá pro řezání poměrně silných plechů z kovu a kulatých nebo tvarovaných válcovaných výrobků. Pilu na železo lze také použít k řezání drážek, drážek, ořezávání a řezání polotovarů podél obrysu a další práci. Jsou vyrobeny z ocelí U8-U12 nebo 9XC s tvrdostí řezné části HRC 58-61, jádro – HRC 40-45. Skládá se z rámu 1, napínací šroub s křídlovou maticí 2, držadla 6, pilový list 4, který se vkládá do štěrbin hlav 3 a upevněny kolíky 5.
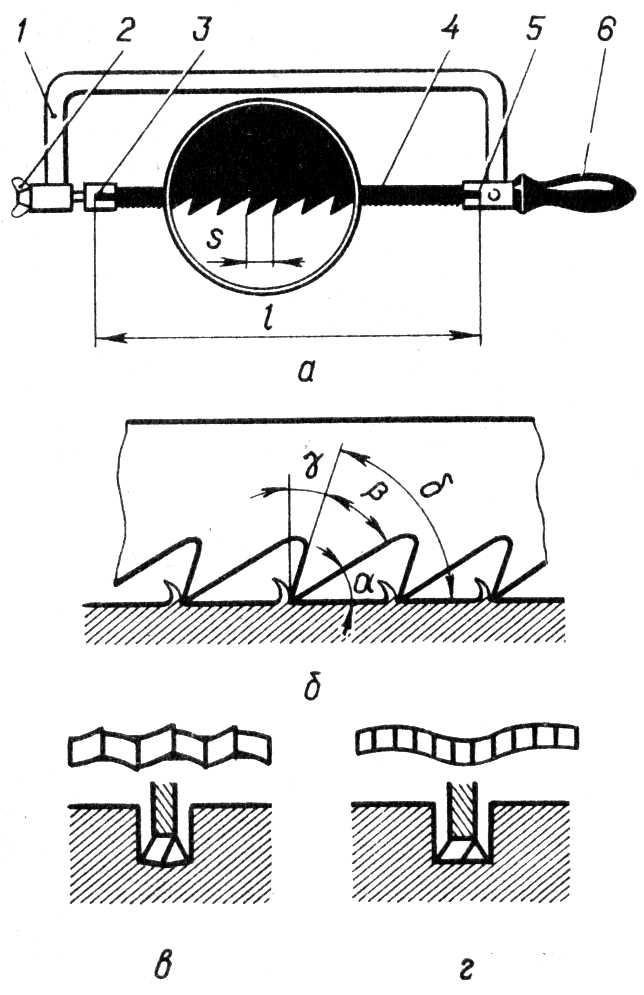
Obrázek 9 Ruční pila a – zařízení, b – úhly ostření, c – nastavení zubu “na zub”, d – nastavení zubu “na plátno”.
Každý zub čepele má tvar klínu (frézy). Na něm, stejně jako na řezáku, se rozlišuje zadní úhel α, úhel kužele β, úhel čela γ a úhel řezu δ= α + β (obrázek 9, b).
Při vrubování zubů se počítá s tím, že vzniklé třísky musí být umístěny mezi zuby dříve, než vyjdou z řezu. V závislosti na tvrdosti řezaných materiálů mohou být úhly zubů kotouče: γ = 0–12°, β = 43–60° a α = 35–40°.
Aby byla šířka řezu provedeného pilkou o něco větší než tloušťka čepele, jsou zuby umístěny „podél zubu“ (obrázek 9, c) nebo „po plátně“ (obrázek 9, г). Tím se zabrání zaseknutí čepele a usnadní se práce.

K odstranění ztvrdlé kůry z kovového povrchu nebo k rozdělení obrobku na několik částí se provádí řezání kovu. Tento druh technologického procesu patří mezi pomocné operace. Řezání může probíhat různými způsoby za použití speciálních zařízení a nástrojů.
Řezné nástroje
Řezání plechu se provádí pomocí kovodělného kladiva, perlík nebo kovářské dláto. V průmyslu se tento proces provádí pomocí gilotiny. Nejčastěji se používají následující nástroje:

- Dláto je tyč vyrobená z tvrdé oceli, která má ostří. Používá se pro řezání široké škály kovů. Pokud potřebujete provést dělení nebo zpracování neželezných slitin, můžete použít nástroj s úhlem kužele 35 až 45 stupňů. Pokud potřebujete řezat ocel s vysokou povrchovou tvrdostí, pak je vhodné dláto s úhlem kužele 60 stupňů.
- Kreuzmeysel – nástroj, který se podobá běžnému sekáči. Používá se k získání úzkých drážek nebo drážek. Aby kov vydržel rázové zatížení, je podroben tepelnému zpracování.
- Strojnické kladivo je poměrně běžný nástroj, který vytváří rázové zatížení. Standardní verze mají hmotnost 400 až 800 gramů. Hlavní pracovní část je vyrobena z tvrzeného kovu, rukojeť je vyrobena z různých druhů dřeva.
Všechny výše uvedené nástroje určený pro ruční zpracování přířezů a výrobků. V průmyslu se používají poměrně zřídka, protože produktivita ruční práce je velmi nízká.
Průmyslové řezání kovů

Za účelem automatizace procesu řezání se instaluje speciální zařízení. Příkladem mohou být pneumatická a elektrická kladiva, která značně zjednodušují proces zpracování materiálu. Často se dělení polotovarů provádí pomocí speciálního razítka nebo gilotiny. Pokud má slitina zvýšenou pevnost a tvrdost, provádí se řezání laserem.
Při použití průmyslového zařízení může výrazně zjednodušit proces obrábění kovů. Navíc zrychlení procesu řezání umožňuje snížit náklady na výrobek.
V poslední době se rozšířila gilotina vybavená jedním nebo více noži. Díky ostrému břitu a vysokému tlaku jsou hrany hladké a vysoce kvalitní. Kromě, použití speciálního vybavení zabrání výskytu:

- Malé zářezy. Řez se provádí jedním úderem, díky čemuž je zajištěna vysoká kvalita koncového povrchu.
- Nerovnoměrné úkosy. Vzhledem k malé velikosti břitu nástroje je nutné provádět fázovou separaci plechu. Tento okamžik určuje příjem nekvalitního připojení.
- Odchylky ve tvaru půlměsíce. To je způsobeno rovnoměrností aplikovaného zatížení.
Proces řezání je v tomto případě téměř zcela automatizovaný, což vylučuje možnost udělat chybu.
Rozšířily se také průmyslové lisy. Obvykle se používají pro řezání kanalizačních nebo jiných kovových trubek. Takové mechanismy fungují docela jednoduše, proces dělení obrobku na samostatné části je téměř zcela automatizovaný.
Vlastnosti uvažovaného procesu
V závislosti na tom, jak je obrobek umístěn vzhledem k zařízení, existují vertikální a horizontální typy kácení. K rysům vertikálního typu zpracování lze připsat následující body:
- Zpracování se často provádí na desce nebo kovadlině. Základna musí odolat nárazům řezného nástroje a nedeformovat se pod nimi.
- Obrobek je položen vodorovně, řezný nástroj je umístěn svisle.

Při vodorovném řezání je obrobek upevněn ve svěráku. Zadní pracovní část nástroje je nasazena na čelisti použitého svěráku pod velmi malým úhlem.
Vzhledem k tomuto způsobu zpracování je třeba mít na paměti, že je vhodný pro dělení obrobků o malé tloušťce. To je způsobeno skutečností, že s nárůstem indexu tloušťky roste i velikost působícího zatížení. Zpracování kovů s vysokým indexem tažnosti není povoleno. To je vysvětleno skutečností, že v důsledku vysoké plasticity je kvalita řezu výrazně snížena, protože kov se začíná deformovat od působící síly.
Na závěr podotýkáme, že dnes se kácení nejčastěji provádí doma. V průmyslu se kombinuje s řezáním, aby se výrazně zlepšila kvalita výsledných konců.


